 Produkte suchen
 de
Vertikales Bearbeitungszentrum ZN-V855
Cat:Vertikales Bearbeitungszentrum
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Ein Werkstattleiter beobachtet, wie eine neue Charge von Gehäusen den ersten Arbeitsgang durchläuft. Die Spindel senkt sich ab, greift in das Werkstück ein und durchläuft eine Abfolge aus Bohren, Konturieren und Gewindeschneiden, ohne dass ein manueller Eingriff erforderlich ist. Dieser ruhige, wiederholbare Rhythmus ist die alltägliche Realität eines CNC-Vertikalbearbeitungszentrums im Einsatz.
Für jede Maschinenwerkstatt, die ihre nächste Ausrüstungsinvestition abwägt, ist das vertikale Bearbeitungszentrum (VMC) normalerweise die erste ernsthafte Überlegung. Sie ist die in der Produktion am häufigsten verwendete CNC-Werkzeugmaschine, und das aus gutem Grund. Der Begriff deckt jedoch ein breiteres Spektrum an Maschinen ab, als vielen bewusst ist, und die Auswahl einer Maschine erfordert mehr als nur den Vergleich der Spindeldrehzahl oder der Tischgröße. Die Maschine muss zu den Teilen, den Materialien und dem Produktionsvolumen passen, das Sie tatsächlich produzieren.
In diesem Artikel wird erläutert, was ein CNC-Vertikalbearbeitungszentrum ist, was in der Maschine während eines typischen Zyklus passiert und welche Spezifikationsoptionen am wichtigsten sind, wenn Sie zum Kauf bereit sind.
Ein CNC-Vertikalbearbeitungszentrum ist eine computergesteuerte Werkzeugmaschine, die mithilfe einer vertikal ausgerichteten Spindel Material von einem Werkstück entfernt. Die Spindel hält ein rotierendes Schneidwerkzeug, das sich dem Werkstück von oben nähert und sich entlang mehrerer Achsen bewegt, um präzise Merkmale wie Löcher, Schlitze, Taschen und konturierte Oberflächen zu erzeugen.
Die gebräuchlichste Konfiguration ist die 3-Achsen-VMC, bei der sich die Spindel entlang der X-, Y- und Z-Achse bewegt. Das Werkstück wird normalerweise auf einem Tisch festgespannt, der sich in X- und Y-Richtung bewegt, während sich die Spindel vertikal in Z bewegt. Diese Anordnung verleiht der Maschine einen großen Arbeitsbereich auf kompakter Grundfläche und schafft einen offenen, zugänglichen Arbeitsbereich, den der Bediener leicht überwachen kann.
Das „Zentrum“ im Bearbeitungszentrum bezieht sich auf eine Maschine, die in einer einzigen Aufspannung mehrere Arbeitsgänge, Fräsen, Bohren, Gewindeschneiden und manchmal Bohren, ausführen kann. Ein Bearbeitungszentrum verfügt fast immer über einen automatischen Werkzeugwechsler, der einen Satz Werkzeuge speichert und diese während des Programmablaufs in die Spindel einwechselt. Diese Automatisierung macht aus einer einfachen Fräsmaschine ein echtes Bearbeitungszentrum.
„Das vertikale Bearbeitungszentrum ist nicht die komplizierteste Maschine in der Werkstatt. Es ist einfach die praktischste.“
— Produktionsingenieur, metallverarbeitende Industrie
Der Unterschied zwischen einer VMC und anderen Werkzeugmaschinen hängt von der Ausrichtung der Spindel ab. Ein horizontales Bearbeitungszentrum verfügt über eine parallel zum Arbeitstisch montierte Spindel, was die Spanabfuhr verbessert, aber einen komplexeren Aufbau und eine größere Stellfläche erfordert. Eine CNC-Fräsmaschine ohne automatischen Werkzeugwechsler führt möglicherweise dieselben grundlegenden Schnitte aus, erfordert jedoch, dass ein Bediener die Werkzeuge manuell wechselt, was den Durchsatz bei Teilen mit mehreren Arbeitsgängen verringert. Der VMC liegt zwischen diesen Extremen: Einfachheit mit vertikaler Spindel und automatisierter Multitool-Fähigkeit.
Die Leistung eines vertikalen Bearbeitungszentrums hängt von der Qualität und Koordination mehrerer Subsysteme ab. Wenn Sie diese Komponenten verstehen, erhalten Sie eine praktische Grundlage für den Vergleich einer Maschine mit einer anderen.
Die Spindel ist die rotierende Baugruppe, die das Schneidwerkzeug hält. Seine vertikale Ausrichtung gibt dem VMC seinen Namen, doch hinter der Geschichte verbirgt sich noch viel mehr. Spindeldrehzahl, Drehmoment, Konizität und Steifigkeit entscheiden zusammen, welche Materialien die Maschine produktiv schneiden kann.
Die Spindelgeschwindigkeit, ausgedrückt in Umdrehungen pro Minute (U/min), wirkt sich direkt auf die Oberflächengüte und die Schnitteffizienz aus. Ein Standard-VMC bietet normalerweise Spindelgeschwindigkeiten zwischen 8.000 und 12.000 U/min. Hochgeschwindigkeitsmodelle arbeiten mit 15.000 bis 20.000 U/min und eignen sich gut für Aluminium und Nichteisenmaterialien, wo hohe Schnittgeschwindigkeiten feine Oberflächen erzeugen und die Bearbeitungszeit verkürzen. Spindeln mit niedrigerer Drehzahl und hohem Drehmoment, im Allgemeinen unter 6.000 U/min, werden für Stahl, Edelstahl und Gusseisen bevorzugt, bei denen die Schnittkraft Vorrang vor der Geschwindigkeit hat.
Der Spindelkonus, am häufigsten CAT-40 oder BT-40 bei mittelgroßen VMCs und CAT-50 oder BT-50 bei größeren Maschinen, bestimmt die Werkzeugsteifigkeit und die maximale Materialabtragsrate, die die Maschine aushalten kann. Eine Spindel mit Kegel Nr. 50 ist wesentlich steifer als eine Spindel mit Kegel Nr. 40, erfordert jedoch größere, schwerere Werkzeuge und ist mit höheren Anschaffungskosten verbunden.
Hersteller geben die Spindelleistung in Kilowatt oder PS an, diese Werte sollten jedoch neben Drehmomentkurven und nicht als isolierte Zahlen betrachtet werden. Eine Spindel mit hoher Nennleistung bei niedrigen Drehzahlen bietet echte Zerspanungsleistung in zähen Metallen, während eine Spindel, die ihre Spitzenleistung nur bei hohen Drehzahlen erreicht, bei einem schweren Schruppdurchgang zum Stillstand kommen kann. Wenn Sie Maschinen vergleichen, prüfen Sie das Drehmoment im Drehzahlbereich, den Ihre Arbeit tatsächlich benötigt. Dies ist ein genauerer Indikator dafür, ob die Maschine Ihre Materialien verarbeiten kann.
Die Basis und die Säule eines VMC bestehen aus Gusseisen oder stark geripptem Stahl und sind so konzipiert, dass sie Schnittkräfte und Vibrationen absorbieren, anstatt sie auf das Werkstück zu übertragen. Warum ist das wichtig? Die Beziehung zwischen Steifigkeit und Genauigkeit ist direkt und unversöhnlich. Eine Maschine mit einer unzureichenden Struktur verbiegt sich unter Schnittlasten und führt zu Maßabweichungen, Rattermarken und schlechter Oberflächengüte, egal wie genau die Kugelumlaufspindeln sind.
Insbesondere die Z-Achse profitiert von einer steifen Bauweise. Da sich die Spindel vertikal dem Werkstück nähert, muss die Säule sowohl das Gewicht des Spindelkopfs als auch die nach unten gerichteten Schnittkräfte tragen. Eine robuste Boxway-Konstruktion sorgt für hervorragende Dämpfung und Steifigkeit bei der Bearbeitung von Stahl und Gusseisen, während lineare Führungen eine schnellere Beschleunigung und gleichmäßigere Bewegung für Aluminium- und Nichteisenbearbeitungen bieten. Einige Hersteller bieten den gleichen Rahmen mit beiden Führungsoptionen an, sodass Sie die richtige Struktur für Ihre typische Arbeitsbelastung kaufen können.
Der automatische Werkzeugwechsler (ATC) hebt ein Bearbeitungszentrum von einer manuellen Fräsmaschine ab. Ein typisches Magazin mit 24 Werkzeugen fasst genügend Werkzeuge für eine komplette Arbeitssequenz, was bedeutet, dass der Bediener ein Rohwerkstück laden, das Programm starten und mehrere Vorgänge in einem kontinuierlichen Zyklus ausführen kann. Die Werkzeug-zu-Werkzeug-Zeiten liegen in der Regel zwischen 1,5 und 4 Sekunden, abhängig von der Bauart des Wechslers und der Spindelausrichtung.
Die praktische Auswirkung ist der Durchsatz. Eine Werkstatt, die kleine Chargen von Teilen mit mehreren Arbeitsgängen verarbeitet, verbringt viel weniger Stunden mit Werkzeugwechseln. Der Kompromiss ist die Anfangsinvestition. Ein mit ATC ausgestatteter VMC kostet mehr als eine manuelle Maschine, und die zusätzlichen Werkzeug- und Einrichtungsprozesse müssen über die Lebensdauer der Maschine gerechtfertigt sein.
Die CNC-Steuerung ist das Fenster des Bedieners zur Maschine. Eine zuverlässige Steuerungsschnittstelle verbessert den gesamten Arbeitsablauf, von der Programmierung über die Einrichtung bis hin zur Fehlerbehebung. Suchen Sie nach Steuerelementen, die so intuitiv sind, dass Ihre vorhandenen Bediener sie schnell erlernen können. Die Kompatibilität der Steuerung mit Ihren aktuellen CAD/CAM-Postprozessoren ist genauso wichtig wie die Hardwarespezifikationen, da ein inkompatibler Postprozessor selbst das leistungsfähigste Maschinendesign zunichte macht.
Ein weiterer Faktor ist der Speicher und die Verarbeitungsgeschwindigkeit der Steuerung. Komplexe 3D-Programme mit feinen Toleranzen können eine große Menge Code generieren. Stellen Sie sicher, dass die Steuerung über genügend Speicher und einen Prozessor verfügt, der schnell genug ist, um Ihre anspruchsvollsten Programme ohne Verzögerungen oder Interpolationsfehler auszuführen.
Die Teilegeometrie und das Produktionsvolumen bestimmen letztendlich die Wahl der VMC-Konfiguration. Hier sind die Hauptachsenkonfigurationen und wie sich jede einzelne auf das auswirkt, was Sie produzieren können.
Das Standard-3-Achsen-Vertikalbearbeitungszentrum führt X- und Y-Bewegungen auf dem Tisch und Z-Bewegungen auf der Spindel aus. Es verarbeitet die überwiegende Mehrheit der prismatischen Teile: Blöcke, Platten, Flansche, Gehäuse und einfache Halterungen. Bei Werkstücken mit Merkmalen auf mehreren Flächen führen Sie entweder mehrere Einstellungen durch oder verwenden einen Drehtisch, um das Teil zu indexieren. Obwohl eine 3-Achsen-Maschine keine komplexen Winkelflächen in einer einzigen Aufspannung herstellen kann, ist sie aufgrund ihrer einfachen Programmierung und Bedienung für die meisten Werkstätten nach wie vor die Standardwahl.
Ein 4-Achsen-VMC fügt eine Drehachse hinzu, die das Werkstück um die X- oder Y-Achse dreht. Dies ermöglicht die Bearbeitung an vier Seiten eines Teils ohne Neupositionierung, wodurch die Rüstzeit verkürzt und die Genauigkeit verbessert wird. Zu den üblichen Anwendungen gehören zylindrische Teile, Ventilkörper und Komponenten, die präzise Winkelmerkmale erfordern.
5-Achsen-VMCs fügen zwei Drehachsen hinzu und ermöglichen normalerweise das Neigen und Drehen der Spindel oder des Tisches. Dies ermöglicht die Bearbeitung komplexer Freiformflächen, Hinterschnitte und tiefer Hohlräume in einer Aufspannung. Die Vorteile sind eine gleichbleibende Genauigkeit bei allen Bearbeitungsvorgängen, kürzere Rüstzeiten und die Möglichkeit, kürzere, steifere Werkzeuge zu verwenden, indem das Werkstück günstig unter der Spindel ausgerichtet wird. Ein fünfachsiges VMC verlangt einen höheren Preis und erfordert fortgeschrittenere Programmierkenntnisse, aber für Luft- und Raumfahrt, Medizin und Formenbau ist es oft die einzige praktische Lösung.
Die Achswegabmessungen definieren das größte Werkstück, das die Maschine aufnehmen kann. Ein gewöhnlicher mittelgroßer VMC bietet etwa 800 mm X-Verfahrweg, 500 mm Y-Verfahrweg und 500 mm Z-Verfahrweg. Passen Sie den Arbeitsbereich immer an Ihren tatsächlichen Teilebereich an, nicht an eine maximale theoretische Größe. Eine Maschine mit einem größeren Tisch als nötig kostet mehr Stellfläche, Schlittenweg und Schneidluft, ohne einen Produktionsvorteil zu bringen.
Ebenso kritisch ist die maximale Tischbelastung. Auf den Tisch wirken sowohl Schnittkräfte als auch das Gewicht Ihrer gängigsten Vorrichtungen. Eine Maschine, die für eine Tischlast von 500 kg ausgelegt ist, führt bei Volllast nicht unbedingt den gleichen Schnittdurchgang durch wie im Leerzustand. Höhere Lasten belasten die Linearführungen und Kugelumlaufspindeln zusätzlich und beeinträchtigen Beschleunigung und Präzision. Wenn sich Ihre Werkstücke ständig dem Nennmaximum der Maschine nähern, sollten Sie ein Modell für höhere Beanspruchung in Betracht ziehen.
In jedem VMC-Spezifikationsblatt sind Angaben zur Positionierungsgenauigkeit und Wiederholbarkeit aufgeführt. Wenn Sie entscheiden, was Ihnen diese Zahlen wirklich sagen, vermeiden Sie kostspielige Fehler bei der Maschinenauswahl. Die Werte werden typischerweise in Millimetern ausgedrückt und an den Extremwerten der Maschine gemessen.
Die Positionierungsgenauigkeit ist die maximale Abweichung zwischen einer Sollposition und der tatsächlichen Position, die die Maschine erreicht. Die Wiederholbarkeit beschreibt die Fähigkeit der Maschine, wiederholt in die gleiche Position zurückzukehren. Eine gute Wiederholbarkeit ist für die Produktionskonsistenz weitaus wichtiger.
| Spezifikation | Standard-VMC | Hochpräzises VMC |
|---|---|---|
| Positionierungsgenauigkeit | ±0,008 mm | ±0,003 mm |
| Wiederholbarkeit | ±0,005 mm | ±0,002 mm |
| Spindelrundlauf | 0,005 mm | 0,002 mm |
Eine hochpräzise Maschine zum dreifachen Preis kann für die Formenbearbeitung oder für Automobilbauteile mit sehr engen Toleranzen von entscheidender Bedeutung sein. Für die allgemeine Bearbeitung erfüllt eine Standardmaschine die Anforderungen zu weitaus günstigeren Kosten. Der empfohlene Ansatz besteht darin, die engste Toleranz in Ihrem aktuellen Teileportfolio zu ermitteln und dann eine Maschine auszuwählen, deren Wiederholgenauigkeit mindestens ein Drittel dieser Toleranz beträgt. Der Kauf unnötiger Präzision ist ebenso verschwenderisch wie der Kauf unzureichender Präzision.
Die Vielseitigkeit des VMC hat ihn zum Rückgrat von Maschinenwerkstätten in einer Vielzahl von Branchen gemacht. Die häufigsten Anwendungen entsprechen den natürlichen Stärken der Maschine: plattenförmige Teile, komplexe Formen und die Produktion kleiner bis mittlerer Serien.
Ebenso vielfältig sind die bearbeiteten Materialien. Weichstahl, legierter Stahl und Edelstahl gehören zum Standardangebot in Geschäften für allgemeine Zwecke. Gusseisen wird täglich in unzähligen Gießereien und Bearbeitungsbetrieben verarbeitet. Aluminium läuft mit hohen Spindelgeschwindigkeiten und Vorschubgeschwindigkeiten und erzeugt genau die Art von schnellen Zyklen, die VMCs zu einer Quelle hoher Produktivität machen. Hochtemperaturlegierungen in der Luft- und Raumfahrt sowie in der Medizin erfordern robuste Maschinen mit leistungsstarken Spindeln und konservativen Schneidstrategien.
Aufgrund dieser Material- und Anwendungsbreite ist die VMC in der Regel die erste Maschine, die ein wachsender Betrieb nach einer einfachen Fräsmaschine kauft, und sie bleibt noch Jahre später das Arbeitstier auf dem Boden.
Kaufentscheidungen, die allein anhand eines Katalogs getroffen werden, überleben selten den Kontakt mit der Werkstatt. Der Auswahlprozess sollte stattdessen mit Ihren Teilen beginnen und nicht mit den Marketingmaterialien der Maschine. Der folgende dreistufige Ansatz ist ein praktischer Rahmen, der sich in realen Produktionsumgebungen bewährt hat.
Über diese Schritte hinaus sind Service und Support wichtiger als jede einzelne Spezifikation. Prüfen Sie den Ruf des Herstellers in Bezug auf Teileverfügbarkeit, Qualität der Maschinendokumentation und Kundendienstschulungen. Eine Maschine, die eine Woche lang auf ein Ersatzteil wartet, kostet weit mehr als den anfänglichen Preisunterschied.
Für Betriebe, die in den Bereichen Formenbau, Automobil oder neue Energien tätig sind, kann es sich auch lohnen, sich an einen Maschinenbauer mit integrierter Fertigungskette zu wenden, was bedeutet, dass das Unternehmen das Gießen, die Bearbeitung und die Montage seiner eigenen Maschinen kontrolliert. Dieser Grad der vertikalen Integration führt häufig zu einer besseren Qualitätskontrolle und kürzeren Lieferketten für Teile.
Jiangsu Chuangjia Machinery hat seinen Ruf genau auf diesem Ansatz aufgebaut. Das im Jahr 2000 als Hersteller von Flachschleifmaschinen gegründete Unternehmen bietet heute eine Reihe von CNC-Vertikalbearbeitungszentren an, darunter die Vertikales Bearbeitungszentrum ZN-V850 für Hochgeschwindigkeitsfräsen Dieser VMC von Chuangjia Machinery ist für Präzisionsfräsen, Bohren und Gewindeschneiden in der Produktion mittlerer Stückzahlen konzipiert und verfügt über eine starre Säulenstruktur und ein Kühlsystem zur Aufrechterhaltung der Genauigkeit. Produkt anzeigen → ,
 Vertikales Bearbeitungszentrum ZN-V855 mit erhöhter Steifigkeit Ein Hochgeschwindigkeits-Bearbeitungszentrum, das für die Bearbeitung komplexer Oberflächen und Kastenteile geeignet ist und über eine stabile Basis und reibungsarme Linearführungen verfügt, um einen konsistenten, effizienten Betrieb zu unterstützen. Produkt anzeigen → , und Vertikales Bearbeitungszentrum ZN-L1165 für größere Werkstücke Dieses Modell bietet eine große Tischgröße für die Handhabung größerer Teile und kombiniert das Design mit fester Säule und hochpräziser Spindelleistung für eine zuverlässige Mehrprozessbearbeitung. Produkt anzeigen → , unterstützt durch eine eigene Gießerei und Endmontage in einer 100.000 Quadratmeter großen Produktionsanlage. Wenn Sie die gesamte Produktionskette betrachten, erhalten Sie einen praktischen Eindruck von der Kapazität eines Herstellers.
Ein VMC ist ein langfristiger Vermögenswert, und Wartungsgewohnheiten bestimmen, ob er zehn Jahre lang einen Wert zurückgibt oder nach vier Jahren zu einer Verbindlichkeit wird. Wenn Sie neu im VMC-Betrieb sind, werden Sie mit den folgenden Punkten auf den richtigen Weg gebracht.
Überprüfen Sie den Füllstand des Schmiersystems und überprüfen Sie die Ölzufuhr zu den Führungen. Reinigen Sie den Arbeitsbereich und die Wegabdeckungen nach jeder Schicht von Spänen. Auch die Überwachung des Kühlmittelgemisches gehört zur täglichen Praxis. Abgenutzte oder verunreinigte Schneidflüssigkeit führt zu einer schlechten Oberflächengüte und verkürzt die Standzeit des Werkzeugs.
Vor jedem Werkzeugwechsel den Spindelkegel reinigen und leicht einfetten. Ein verschmutzter Kegelsitz beeinträchtigt die Rundlaufgenauigkeit des Werkzeugs und führt zu vorzeitigem Werkzeugverschleiß und Vibrationen. Führen Sie vor längerem Schneiden regelmäßig einen Spindelaufwärmzyklus durch, um die Lagertemperaturen auf einen stabilen Zustand zu bringen.
Mit der Zeit entwickeln Kugelumlaufspindeln ein messbares Spiel. Viele Steuerungen bieten Spielkompensationsroutinen, die die Sollposition anpassen, um das Spiel zu berücksichtigen. Der richtige Ansatz besteht darin, das Spiel an jeder Achse in definierten Intervallen zu messen und die Kompensationsparameter entsprechend anzupassen. Durch frühzeitiges Erkennen von übermäßigem Verschleiß werden Ausschussteile und teurere Reparaturen vermieden.
Die Art und Weise, wie eine Maschine mit Spänen umgeht, hat einen direkten Einfluss auf die Teilequalität und die Betriebszeit. Ein gut konzipiertes Kühlmittelsystem spült Späne aus der Schnittzone, verhindert ein erneutes Schneiden von Spänen und hält die Werkzeugtemperatur stabil. Insbesondere VMCs neigen dazu, Späne im Arbeitsbereich anzusammeln. Wählen Sie eine Maschine mit effektiven Kühlmitteldüsen und einem Späneförderer, der zu Ihrem Spänevolumen passt.
Der richtige Betriebsansatz ist nicht übertrieben, sondern konsequent. Bediener, die die Werkzeuglebensdauer verfolgen, Maschinenalarme aufzeichnen und einen festen vorbeugenden Wartungsplan einhalten, erzielen eine höhere Produktion bei geringeren Lebenszykluskosten. Die Maschine, die Sie besitzen, ist nur so gut wie die Menschen, die sie bedienen.
Um zu verstehen, warum ein VMC die richtige Wahl unter den Bearbeitungstechnologien ist, ist ein ehrlicher Blick auf seine Grenzen erforderlich. Ein horizontales Bearbeitungszentrum eignet sich beispielsweise hervorragend für die starke Zerspanung von großen Gussteilen und prismatischen Teilen, da die horizontale Spindelausrichtung dafür sorgt, dass Späne aus dem Schneidbereich fallen. Allerdings ist ein HMC deutlich teurer, benötigt spezielle Vorrichtungen und benötigt mehr Stellfläche. Eine CNC-Fräse bietet einen großen Arbeitsbereich zu geringeren Kosten, doch ihre leichte Struktur kann Metalle nicht annähernd mit der Genauigkeit einer VMC bearbeiten.
Eine gute Faustregel lautet: Wenn das Teil ungefähr kubisch ist, kann eine Maschine mit vertikaler Spindel gut damit umgehen. Wenn das Teil dagegen länger als hoch ist oder wenn das Teil tiefe Hohlräume erfordert, in denen die Spanabfuhr ein Problem darstellt, ist eine horizontale Maschine möglicherweise besser geeignet. Wenn Sie den Unterschied kennen, können Sie einen kostspieligen Fehlkauf verhindern. Ein eingehender Vergleich der beiden Ansätze kann bei dieser Einschätzung hilfreich sein.
Für die meisten allgemeinen Bearbeitungsarbeiten ist der VMC aufgrund seiner ausgewogenen Leistungsfähigkeit, Benutzerfreundlichkeit und Anschaffungskosten der Bezugspunkt seiner Klasse.
Wenn Sie Ihre Kandidatenliste eingegrenzt haben, führen Sie drei Tests durch, bevor Sie den Auftrag unterzeichnen:
Die hier vorgestellten Plattformanforderungen geben Ihnen eine übersichtliche Checkliste. Betrachten Sie das Bearbeitungszentrum als Teil eines Produktionssystems und nicht isoliert. Der richtige VMC lässt sich reibungslos in Ihren Workflow integrieren, läuft über Tausende von Stunden und verleiht Ihrer Ausgabe ein Maß an Konsistenz, das manuelles Geschick allein nicht bieten kann.

Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details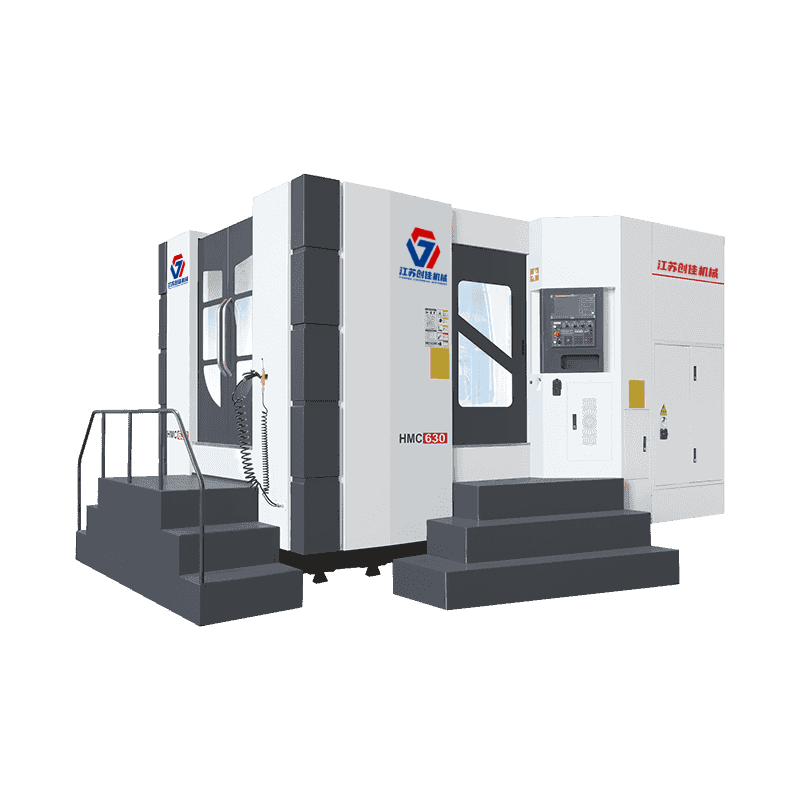
Das Bett weist eine umgekehrte T-Struktur auf, der Tisch bewegt sich um (X-Achse), der Spindelstock bewegt sich auf und ab (Y-Achse) und die Säule ...
Siehe Details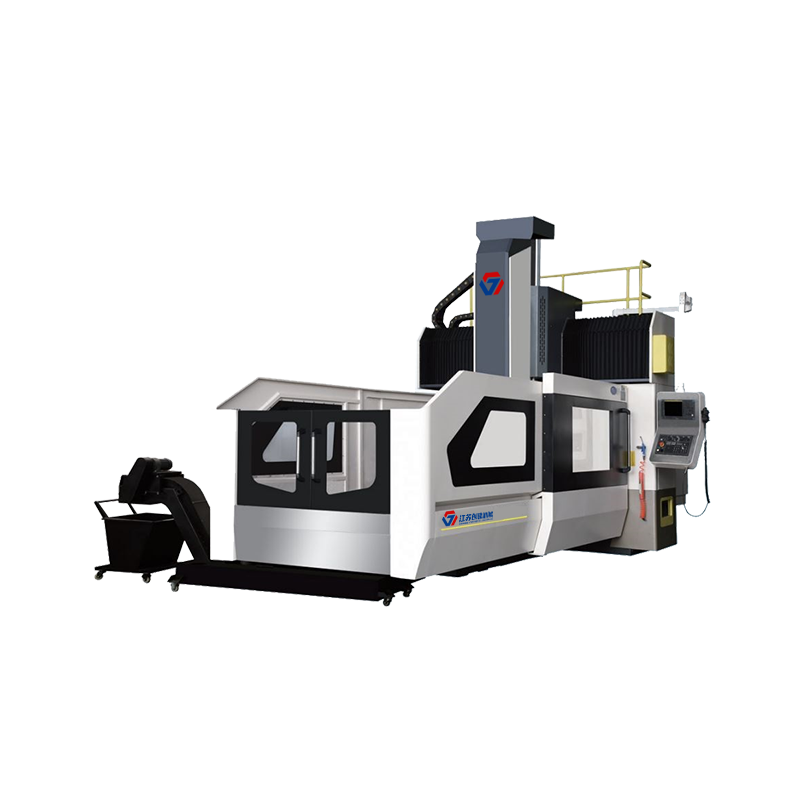
Die dreiachsige Auflagefläche dieser Serie von Portalbearbeitungszentren verfügt über eine Hochleistungs-Rollenlinearführung, die einfach zu warten...
Siehe Details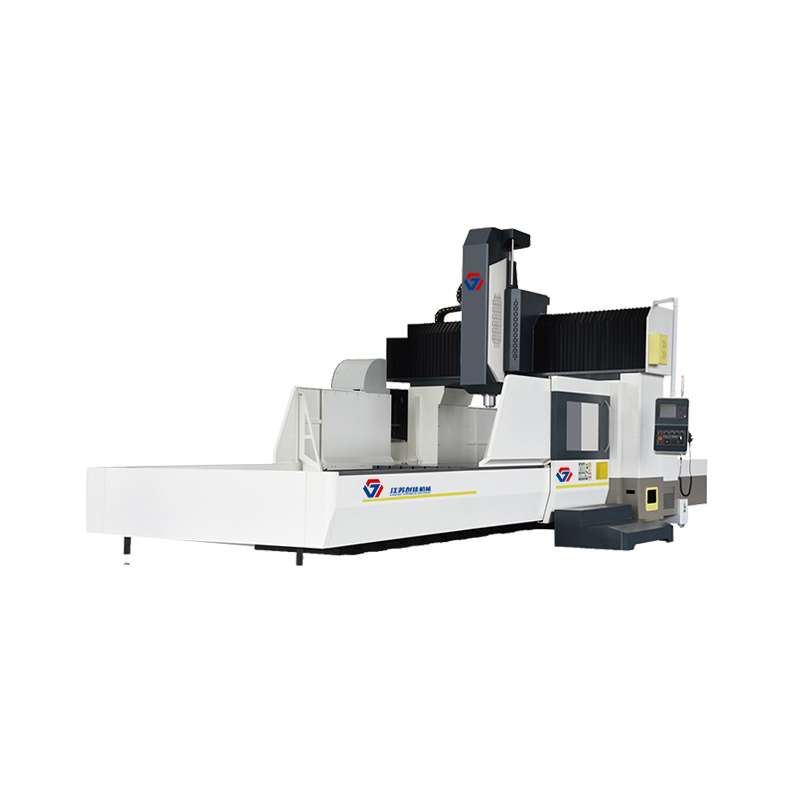
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details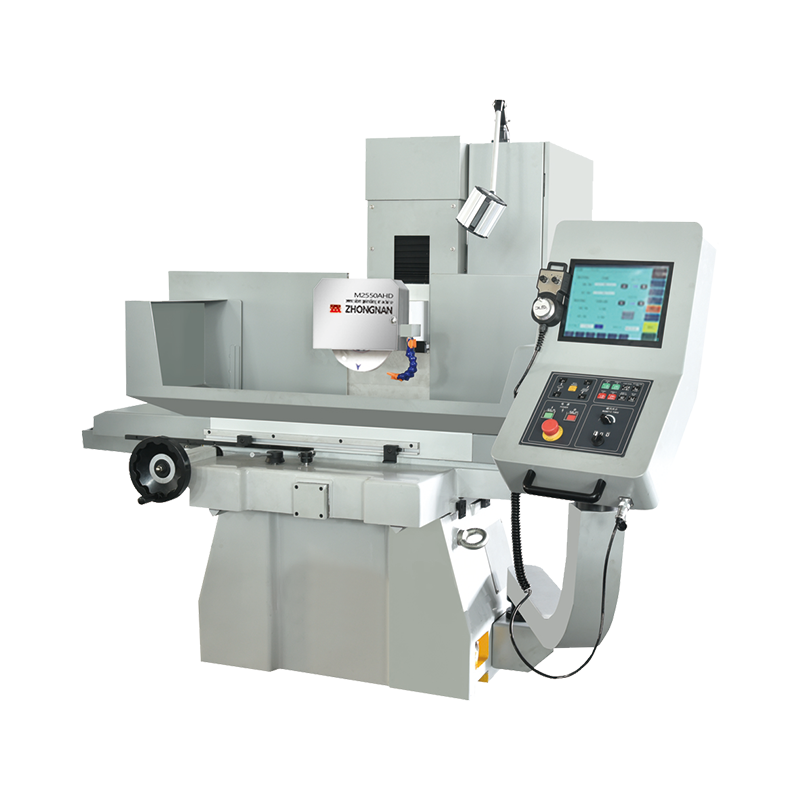
Hohe Präzision/hohe Geschwindigkeit/einfach zu bedienende CNC-Flachschleifmaschine, hydraulisches X-Achsen-/YZ-Achsen-Servo/CNC-System. Kreuzschlit...
Siehe Details
Hohe Präzision/hohe Geschwindigkeit/einfach zu bedienende CNC-Flachschleifmaschine, hydraulisches X-Achsen-/YZ-Achsen-Servo/CNC-System. Kreuzschlit...
Siehe Details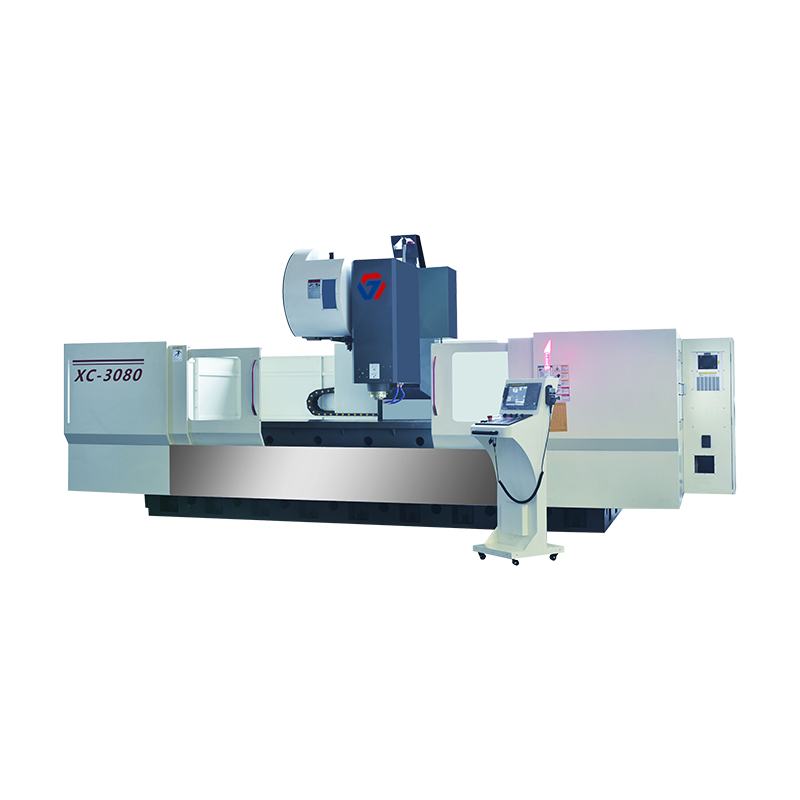
Verarbeiten Sie hauptsächlich das interne Profil von Schienenverkehrslokomotiven. Schmal- und Langteile von Automobilen; TV-Rahmen, Kühlschrankrahm...
Siehe Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
