 Produkte suchen
 de
Vertikales Bearbeitungszentrum ZN-V1160
Cat:Vertikales Bearbeitungszentrum
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Ob aus einem vertikalen Bearbeitungszentrum ein zuverlässiges Profitcenter oder nur ein teurer Spindelträger wird, hängt davon ab, wo es eingesetzt wird. Die Maschine selbst ist neutral; Die Anwendung gibt ihr einen Zweck. CNC-Vertikalbearbeitungszentren sind heute in Formen- und Formenbau, Automobilbau, Luft- und Raumfahrt, neuen Energien und Präzisionstechnik üblich – aber jeder dieser Bereiche treibt die Spindel, den Werkzeugwechsler und den Arbeitstisch in eine andere Richtung.
Viele Käufer vergleichen zunächst Verfahrweg, Spindeldrehzahl und Preis und entscheiden anschließend über den Arbeitsaufwand. Bei einem vertikalen Bearbeitungszentrum entsteht bei diesem Auftrag in der Regel entweder eine überdimensionierte Maschine oder eine Maschine, die nie ganz ihrer Hauptaufgabe gerecht wird. Die bessere Reihenfolge besteht darin, die Teilefamilie zu definieren, die vorherrschenden Schnittbedingungen zu untersuchen und von dort aus den Spindelbereich, die Dämpfungsanforderungen, die Tischgröße, das Spanmanagement und die Magazinkapazität auszuwählen.
Die vertikale Spindelanordnung eignet sich gut für mittelgroße prismatische Teile mit mehreren Merkmalen: gefräste Flächen, Bohrmuster, Gewindelöcher und geformte Konturen. Da die Späne durch die Schwerkraft vom Werkzeug weggezogen werden, sind Schutz und Spänetransport einfacher als bei einer horizontalen Spindel. Die eigentliche Frage ist, ob die Maschinenspezifikation zum Produktionsrhythmus der Werkstatt passt. Chargenmuster, Werkzeugvielfalt pro Auftrag und die Art des Materials beeinflussen diese Entscheidung mehr als eine einzelne Leistungszahl in einer Broschüre.
Nach der Zusammenarbeit mit Hunderten von Bearbeitungsbetrieben überwiegt ein Unterschied bei jeder Broschürenspezifikation: Käufer, die mit einer Teilezeichnung beginnen, bleiben ruhig; Käufer, die mit einer Spindelkurve beginnen, rationalisieren am Ende einen Kompromiss.
Der Formen- und Gesenkbau bleibt eines der stärksten Anwendungsgebiete für vertikale Bearbeitungszentren. Spritzgussformen, Druckgussformen, Stanzwerkzeuge und Elektroden haben eine gemeinsame Geometrie, die eine vertikale Spindel begünstigt: tiefe Rippen, scharfe Ecken und konturierte Oberflächen, die eine reibungslose Interpolation und hohe Wiederholgenauigkeit erfordern. In dieser Umgebung läuft die Maschine selten mit maximalem Metallabtrag; Bei der Arbeitsbelastung geht es darum, die Genauigkeit über lange, halb unbeaufsichtigte Zyklen und wiederholte flache Durchgänge aufrechtzuerhalten.
Viele Formenbaubetriebe arbeiten mit Endtoleranzen von etwa ±0,005–0,01 mm und gehen davon aus, dass die Abweichung beim Aufwärmen der Maschine stabil bleibt. Aus diesem Grund sind Gusssteifigkeit, hochpräzise Kugelumlaufspindeln und thermisches Verhalten bessere Indikatoren für die Leistung als die maximale Spindelgeschwindigkeit. Wenn der Maschine diese Eigenschaften fehlen, treten die Symptome als Schattenlinien, Welligkeit und inkonsistente Kantendefinition bei gehärtetem Werkzeugstahl auf.
Zu den typischen Formenanwendungen auf einem VMC gehören:
 Vertikales Bearbeitungszentrum ZN-L1165 für die flexible Automobilbearbeitung Dieses vertikale Bearbeitungszentrum eignet sich für Prototypen und Teile kleiner bis mittlerer Serien wie Bremssättel und Querlenker. Seine starre Struktur und die schnelle Spindel unterstützen gemischtes Schneiden, Bohren und Gewindeschneiden, wie sie in der Automobilproduktion üblich sind. Produkt anzeigen →
| Bewerbung | Typisches Material | Schwerpunkt auf Maschinen |
|---|---|---|
| Formhohlraum aus Kunststoff | P20, S136, NAK80 | Glatte Konturierung, thermische Stabilität |
| Druckgussform | H13-Typen | Steifigkeit, Vibrationsdämpfung |
| Stempelwerkzeug | Gehärteter Werkzeugstahl | Verschleißfestigkeit, wiederholbare Positionierung |
| Elektrode | Graphit, Kupfer | Staubschutz, saubere Spindel |
Die Automobilproduktion ist oft mit speziellen Transferstraßen verbunden; In der Praxis erfolgt ein Großteil der Bearbeitung flexibel. Ein vertikales Bearbeitungszentrum ist eine Standardlösung für Prototypen, Versuchsserien und kleine bis mittlere Serienteile, die keine eigene Linie rechtfertigen. Typische Werkstücke sind Bremssättel, Achsschenkel, Querlenker, Ventilkörper, Getriebegehäuse und Elektromotorgehäuse.
Die vorherrschenden Schnittbedingungen im Automobilbereich sind gemischt: intermittierende Schnitte in Gusseisen oder Aluminium sowie häufiges Bohren, Gewindeschneiden und Schlitzen. Diese Kombination übt Druck auf die Spindelbeschleunigung, die Genauigkeit des Gewindeschneidens und die Spänespülung aus. Die Zykluszeit ist der wichtigste wirtschaftliche Faktor, daher sind Beschleunigung und Werkzeugwechselgeschwindigkeit wichtiger als die absolute Spindelleistung.
Auf der Seite der Elektrofahrzeuge werden auf derselben vertikalen Plattform Motorendkappen, Wechselrichtergehäuse, Stromschienen und Wasserkühlungsplatten bearbeitet. Diese Teile wechseln in einer Aufspannung zwischen kurzen Aluminiumblöcken und langen, flachen Platten, sodass ein stabiler Arbeitstisch mit flexibler Klemmung unerlässlich ist.
Die Luft- und Raumfahrtindustrie ist oft mit großen Fünf-Achsen-Portalmaschinen verbunden, aber ein großer Teil der Flugzeugfertigung besteht aus Einzelteilen: Halterungen, Beschläge, Bodenplatten, Distanzblöcke und Strukturelemente, die bequem auf einen Tisch eines vertikalen Bearbeitungszentrums passen. Die Losgrößen sind moderat, die Materialkosten hoch und die Rückverfolgbarkeit der Abmessungen ist unerlässlich – daher überwiegt die Zuverlässigkeit der Bearbeitung tendenziell die reine Geschwindigkeit.
Dünnwandige Geometrien sind die größte Herausforderung. Das Werkstück verformt sich unter dem Schnittdruck, was zu Dickenschwankungen und Rattern führt. Ein VMC hilft, wenn er Vakuumvorrichtungen und Hilfsunterstützung von unten aufnehmen kann und wenn die Spindel ein stabiles Drehmoment bei niedriger Drehzahl für Schlichtdurchgänge bietet. Bei Aluminiumlegierungen entstehen außerdem lange, zähe Späne, die gebrochen und abgeführt werden müssen, da sonst sowohl die Oberflächenqualität als auch die Standzeit des Werkzeugs sinken.
Der neue Energiesektor hat die Anwendungskarte vertikaler Bearbeitungszentren erheblich erweitert. Batterieträger, Modulendplatten, Sammelschienen, Flüssigkeitskühlplatten, Ladesäulen und Controllergehäuse gehören zu einer Familie großer, flacher Aluminiumteile, die eine vertikale Plattform effizient verarbeiten kann.
Aluminiumlegierungen und Kupfer dominieren diesen Materialfluss. Beide sind weicher als Stahl, aber klebrig, sodass Spankontrolle und Oberflächenreinheit von entscheidender Bedeutung sind. In batteriebezogenen Teilen stellen Metallabrieb ein ernstes Qualitätsrisiko dar. Die Maschine benötigt einen starken Kühlmittelfluss, gut konstruierte Späneschnecken und einen einfachen Zugang zum Arbeitsbereich zum Reinigen.
Bei langen und dünnen Teilen sind die Größe des Arbeitstisches und die Belastbarkeit entscheidend. Ein Tisch im Bereich von 1.200–1.500 mm ermöglicht das Spannen von zwei oder drei Bauteilen in einer einzigen Aufspannung, was die Nebenzeiten verkürzt und die Qualität von einem Werkstück zum nächsten konstant hält.
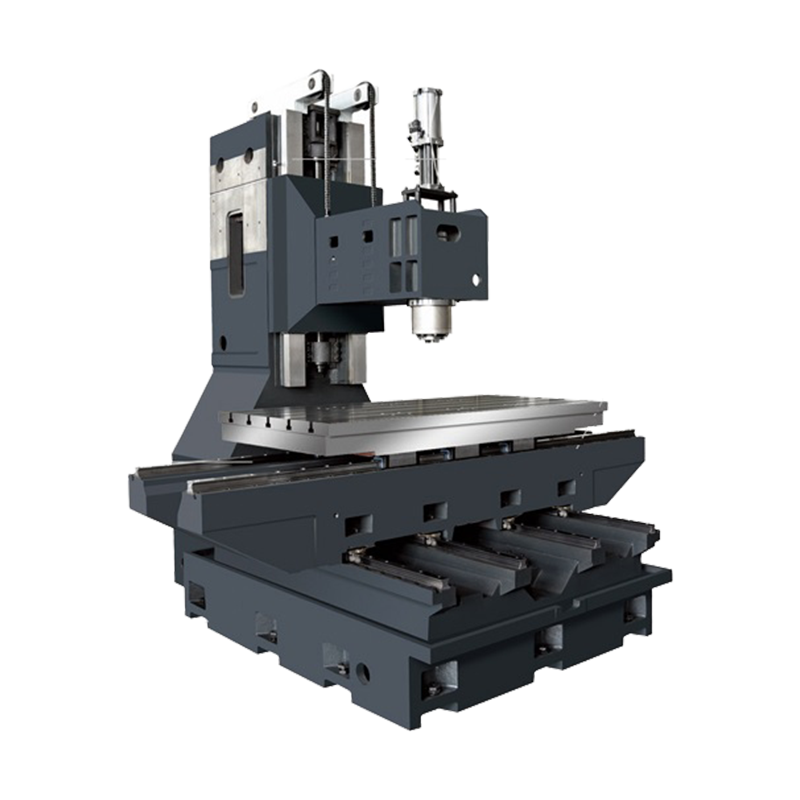 Vertikales Bearbeitungszentrum ZN-L1580 für die Bearbeitung spröder Materialien Mit einem längeren Arbeitstisch und einer stabilen Konstruktion eignet sich dieses Zentrum für die Bearbeitung von Saphir, Keramik und Verbundwerkstoffen. Es behält die Stabilität bei niedrigeren Geschwindigkeiten bei, um flache Schnitte zu kontrollieren und Kantenabsplitterungen zu vermeiden. Produkt anzeigen →
Über die Hauptbereiche hinaus nutzen Hersteller zunehmend vertikale Bearbeitungszentren für weniger offensichtliche Anwendungen. Saphir, Keramik, Kohlefaserverbundwerkstoffe und andere spröde Materialien werden auf einer vertikalen Plattform mit diamantbeschichteten Werkzeugen und versiegelten Spindeln bearbeitet, die die Lager vor abrasivem Staub schützen. Die Maschine muss bei niedrigeren Drehzahlen stabil bleiben, da spröde Materialien geringe Schnitttiefen und kontrollierte Vorschübe erfordern, um Kantenausbrüche zu vermeiden.
Die allgemeine Feinmechanik bleibt das breiteste Anwendungsgebiet: Pumpen, Ventile, Getriebe, Flansche, Vorrichtungen, Vorrichtungen und einmalige Ersatzteile. Bei einem Job-Shop kann ein VMC in einer Woche fünf verschiedene Branchen bedienen. Diese Flexibilität hängt von drei Merkmalen ab: einem automatischen Werkzeugwechsler mit ausreichend Kapazität, einem Werkstückhaltesystem, das schnell umkonfiguriert werden kann, und einer Steuerung, die Mess- und Werkzeugeinstellungsroutinen unkompliziert macht.
Sobald das Anwendungsfeld klar ist, wird der Auswahlprozess einfacher. Die folgende Tabelle fasst die typischen Maschinenprioritäten zusammen, die verschiedene Branchen auf derselben vertikalen Plattform platzieren.
| Bewerbung field | Spindelgeschwindigkeitsbereich | Priorität der Schlüsselmaschine |
|---|---|---|
| Schimmel und sterben | 8.000–12.000 U/min | Formgenauigkeit, Steifigkeit, thermische Stabilität |
| Automobilteile | 12.000–15.000 U/min | Schnelle ATC, schnelle Beschleunigung, starres Klopfen |
| Details zur Luft- und Raumfahrt | 10.000–15.000 U/min | Fünf-Achsen-Option, Kühlmittelmanagement |
| Neue Energie | 10.000–15.000 U/min | Spanabfuhr, große Tischkapazität |
| Lohnfertiger / Allgemeines | 10.000–12.000 U/min | Flexibilität, schnelle Einrichtung, zuverlässige ATC |
Zudem besteht konstruktiv die Wahl zwischen vertikaler und horizontaler Bearbeitung. Bei prismatischen Teilen, die auf mehreren Seiten bearbeitet werden müssen, präsentiert eine horizontale Maschine mit jedem Index eine neue Seite, weshalb Volumenhersteller sie oft bevorzugen. Bei einseitigem Arbeiten, tiefen Taschen und häufigem Wechseln sind die Zugänglichkeit und die kompakte Stellfläche einer Vertikalmaschine normalerweise der bessere Kompromiss. Die Vergleich zwischen horizontalen und vertikalen Bearbeitungszentren erklärt den Unterschied in den täglichen Betriebsbedingungen.
Die Einsatzgebiete eines CNC-Vertikalbearbeitungszentrums sind keine Marketingliste; Sie sind eine Checkliste der Erwartungen. Die Maschine muss die Schnittkräfte aufnehmen, die Toleranzen einhalten, die Späne abführen und der Losgröße entsprechen, mit der Ihre Werkstatt tatsächlich konfrontiert ist. Indem Sie mit der Anwendung beginnen, lassen Sie das Maschinendesign für sich arbeiten. Wenn der VMC auf diese Weise ausgewählt wird, wird er zu einem der vielseitigsten und zuverlässigsten Geräte im Werk.

Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details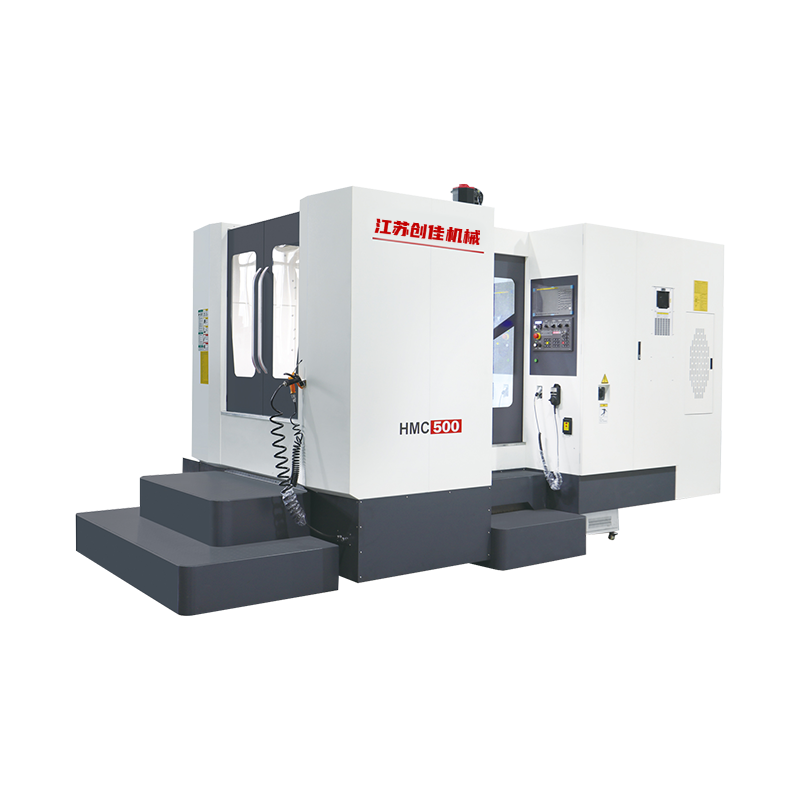
Das Bett weist eine umgekehrte T-Struktur auf, der Tisch bewegt sich um (X-Achse), der Spindelstock bewegt sich auf und ab (Y-Achse) und die Säule ...
Siehe Details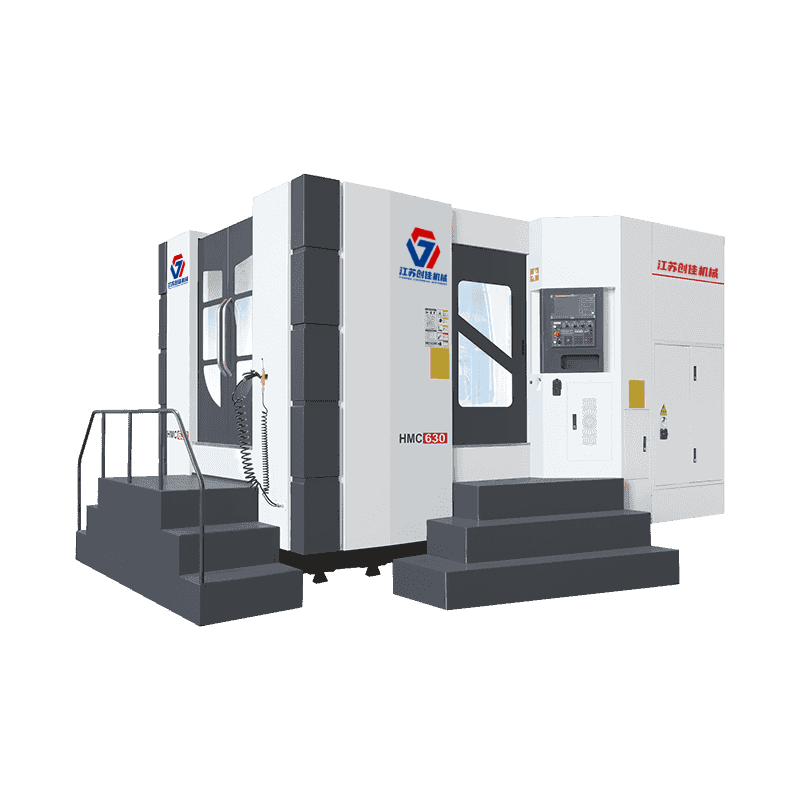
Das Bett weist eine umgekehrte T-Struktur auf, der Tisch bewegt sich um (X-Achse), der Spindelstock bewegt sich auf und ab (Y-Achse) und die Säule ...
Siehe Details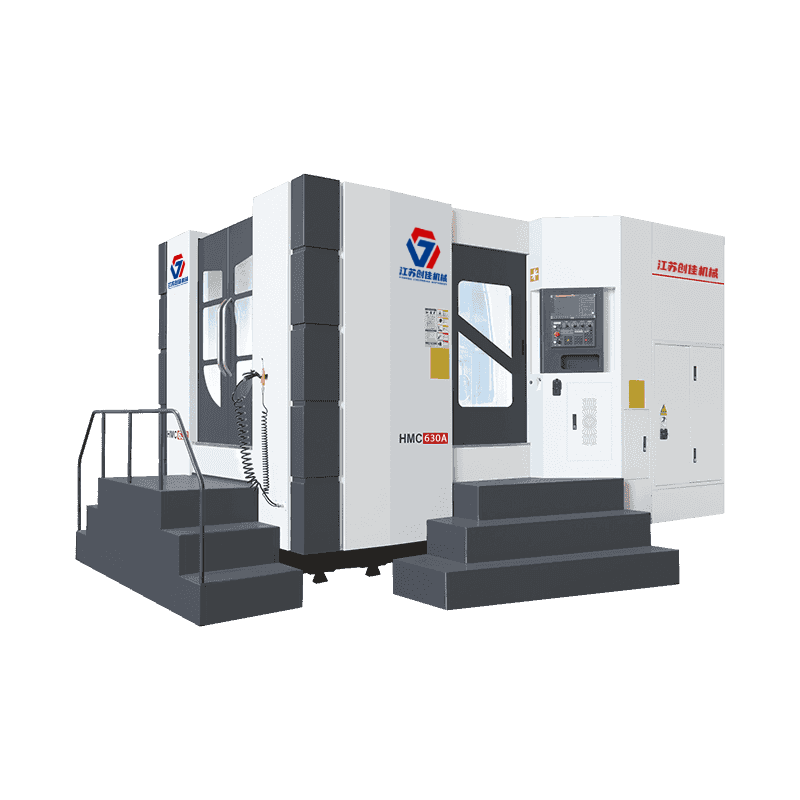
Das Bett hat eine positive T-Struktur-Anordnung, der Tisch bewegt sich hin und her (Z-Achse), der Spindelstock bewegt sich auf und ab (Y-Achse) und...
Siehe Details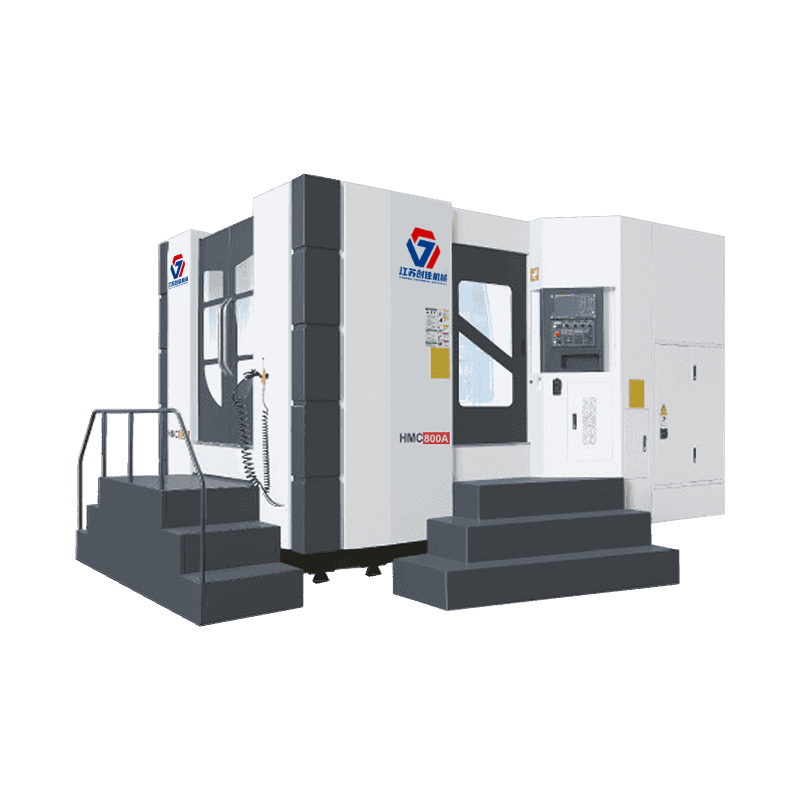
Das Bett hat eine positive T-Struktur-Anordnung, der Tisch bewegt sich hin und her (Z-Achse), der Spindelstock bewegt sich auf und ab (Y-Achse) und...
Siehe Details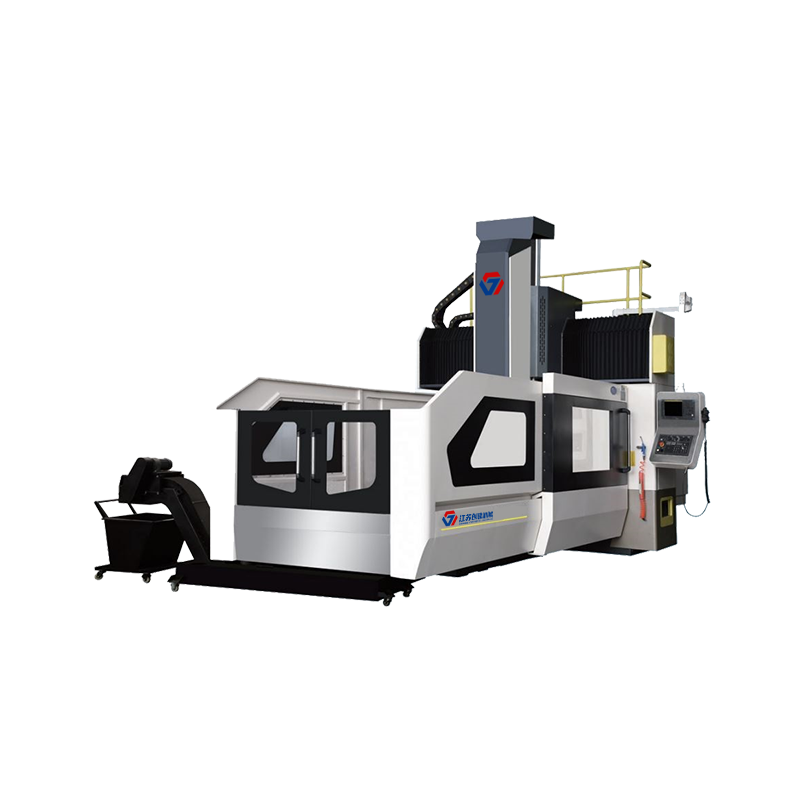
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details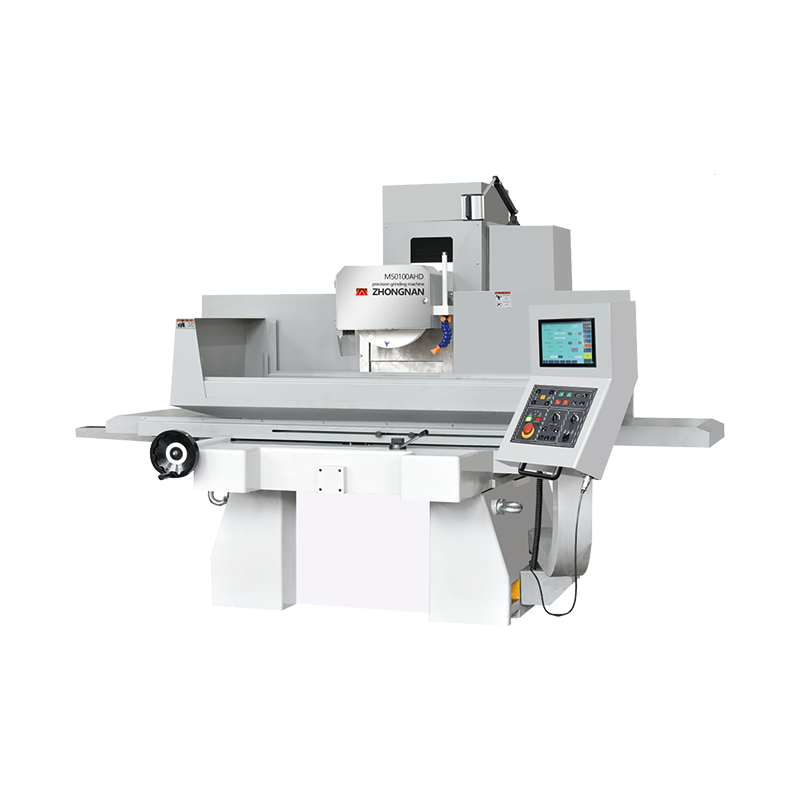
Hohe Präzision/hohe Geschwindigkeit/einfach zu bedienende CNC-Flachschleifmaschine, hydraulisches X-Achsen-/YZ-Achsen-Servo/CNC-System. Kreuzschlit...
Siehe Details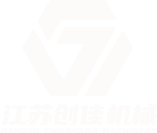
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
