 Produkte suchen
 de
Vertikales Bearbeitungszentrum ZN-V1160
Cat:Vertikales Bearbeitungszentrum
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Eine vierte Achse macht eine Maschine selten schneller. Es beseitigt das Setup, bei dem Ihre Toleranz verloren ging, und das ist der einzige vernünftige Grund, dafür zu zahlen.
Ein Ventilkörper erreicht den Tisch mit Bohrungen auf drei Flächen und einer Positionsmarkierung von 0,02 mm zwischen zwei davon. Auf einem dreiachsigen vertikalen Bearbeitungszentrum sind das drei Aufspannungen und drei Bezugspunkt-Resets. Auf einem 4-Achsen-CNC-Vertikalbearbeitungszentrum gibt es eine Einrichtung und einen Bezugspunkt. Für diesen Unterschied und nicht für die Spindelgeschwindigkeit in der Broschüre wird die vierte Achse gekauft.
Das Fazit also zunächst: Die vierte Achse macht sich bezahlt, wenn eine Teilefamilie Bearbeitungsmerkmale auf mehr als zwei Flächen aufweist, das Werkstück um eine Drehachse gegriffen werden kann und die Charge oft genug wiederholt wird, um die Dreheinheit, den Reitstock, den CAM-Postprozessor und die Bedienerschulung zu absorbieren. Wenn eine dieser drei Bedingungen fehlschlägt, kann eine dreiachsige Maschine mit besserer Werkstückhalterung in der Regel das gleiche Teil für weniger Geld herstellen.
Faustregel: Wenn die Neupositionierung des Teils zwischen den Aufspannungen mehr als 10 Prozent der Zykluszeit kostet und ein Spannfutter oder eine Zentrierspitze es halten kann, führen Sie die Vier-Achsen-Zahlen durch, bevor Sie eine weitere Drei-Achsen-Maschine bestellen.
Bei einem vertikalen Bearbeitungszentrum ist die vierte Achse fast immer ein Drehtisch, der auf dem Standardtisch montiert ist und das Werkstück um die X-Achse, die A-Achse, dreht. Die Spindel bewegt sich weiterhin in X, Y und Z. Was sich ändert, ist, dass das Teil dem Werkzeug schräg vorgelegt werden kann, anstatt es von Hand zu lösen und zu drehen.
Im indexierten Modus positioniert der Drehtisch das Teil in einem festen Winkel, klemmt es und der Schnitt wird fortgesetzt. Die Steuerung behandelt sie als zusätzliche Positionierachse. Die standardmäßige CAM-Ausgabe deckt dies normalerweise ab, und die Dreheinheit benötigt lediglich eine solide Positionierungsgenauigkeit.
Im Simultanmodus bewegt sich die A-Achse, während sich das Werkzeug im Schnitt befindet. Dadurch werden Wickelprofile, Spiralöffnungen und Nockenformen in einem kontinuierlichen Durchgang erzeugt. Das erfordert einen Postprozessor, der sich mit Drehkinematik auskennt, eine Steuerung, bei der der Drehantrieb integriert und nicht nachträglich hinzugefügt wird, und einen Programmierer, der bereits Vier-Achsen-Arbeiten ausgeführt hat.
Eine vierte Achse an einer vertikalen Maschine hält das Teil auf einer horizontalen Drehachse unter einer vertikalen Spindel: Die Befestigung bleibt sichtbar, Späne fallen frei und die Werkzeugausstattung ist Standard. Eine horizontale Maschine mit einer rotierenden Palette erreicht mehr Flächen pro Durchgang und entfernt Späne besser aus tiefen Bohrungen, ist aber teurer und erfordert normalerweise eine Spannvorrichtung. Unterhalb eines etwa 500 mm großen Würfels ist die Vertikale normalerweise der günstigere Ausgangspunkt.
| Konfiguration | Bewegung | Setups für ein mehrflächiges Teil | Typische Passform | Hauptkompromiss |
|---|---|---|---|---|
| Dreiachsiger VMC | X, Y, Z | Zwei bis vier | Platten, einseitige Arbeit, geringes Volumen | Datums-Resets zwischen Setups |
| Indiziert 3 1 | X-, Y-, Z- und A-Positionierung | Eins bis zwei | Features in festen Winkeln um das Teil herum | Keine kontinuierliche Rotationsinterpolation |
| Simultan vierachsig | X, Y, Z plus interpoliertes A | Eins | Umwickelte Profile, Nocken, Spiralanschlüsse | CAM-Post- und Freigabeprüfungen |
| Fünfachsig | Drei lineare plus zwei rotierende | Eins | Komplexe Konturen und Hinterschnitte | Höhere Maschinen-, Programmier- und Kollisionskosten |
Die Arbeit, die eine vierte Achse rechtfertigt, ist selten exotisch. Es wird wiederholt, und die Winkelbeziehung zwischen den Flächen muss von einem Teil zum nächsten bestehen bleiben. Vier Familien kommen immer wieder zur Sprache:
Die vierte Achse verkürzt den Schnitt selten. Dadurch wird das Setup gelöscht, und in diesem Setup verschwindet der größte Teil der Toleranz.
Automobilindustrie, neue Energien, Formenbau und Saphirverarbeitung sind die Sektoren, in denen dieses Muster am häufigsten auftritt. Das Volumen verändert die Rechnung: Bei einigen Hundert Teilen pro Monat überwiegt die Zeitersparnis pro Stück die Flexibilität der manuellen Montage.
Der häufigste Spezifikationsfehler besteht darin, die Maschine entsprechend der Länge des Teils zu dimensionieren und dessen Schwingung zu vergessen. Ein Werkstück mit einer Länge von 300 mm und einer Breite von 220 mm benötigt eine Dreheinheit, die es greifen kann, einen Schwenkbereich, der die Säule freigibt, und genügend Z-Verfahrweg nach links, um die Oberseite zu erreichen. Eine 250-mm-Dreheinheit kann 200 bis 250 mm Z-Verfahrweg in Anspruch nehmen, bevor ein Teil überhaupt geladen wird.
Eine Maschine der 1270-mm-Klasse mit automatischem Werkzeugwechsler ist ein gemeinsamer Mittelweg: ausreichend X-Verfahrweg für einen Drehtisch und Reitstock nebeneinander, ausreichend Z, um den Drehkörper freizugeben, und ein Magazin, das tief genug ist, um ein gemischtes Bohr- und Fräsprogramm ohne Unterbrechung abzuschließen.
Überprüfen Sie die Interferenzzeichnung, nicht das Katalogfoto. Auf vielen vertikalen Bearbeitungszentren teilen sich der Werkzeugwechsler und ein großer Drehtisch den Raum, und der maximale Schwenkbereich bei vollem Magazin ist kleiner als der Schwenkbereich mit den Werkzeugen, die Sie heute verwenden.
Eine Drehachse ist nur so genau wie die Art und Weise, wie das Teil gehalten wird. Zwischen den Mittelpunkten passen Wellen; Für kurze Zylinder eignet sich ein Dreibackenfutter oder ein selbstzentrierender Schraubstock. Eine Frontplatte mit benutzerdefinierten Nestern eignet sich für schwierige Gussteile. Jede Auswahl ändert, wie viel des Teils nicht unterstützt hängt, und die nicht unterstützte Länge wird als Rattern angezeigt.
Die Rotationsgenauigkeit wird in Bogensekunden angegeben und es lohnt sich, diese Umrechnung manuell vorzunehmen. Eine Drehachse mit einer Genauigkeit von 15 Bogensekunden, gemessen bei einem Radius von 300 mm, trägt etwa 0,02 mm zum Tangentialfehler bei, bevor Spindelfehler, thermisches Wachstum oder Werkzeugverschleiß hinzukommen. Bei einer wahren Positionsbeschriftung von 0,05 mm ist das bereits ein großer Teil des Budgets.
Durch die kontinuierliche Rotation wird auch die Rotationseinheit erwärmt. Eine Tabelle, die mehrmals pro Zyklus indiziert, bleibt in der Nähe der Umgebungstemperatur; eine, die zwanzig Minuten lang Drifts interpoliert, und die Drift landet in der Winkelbeziehung zwischen Features. Maschinen, die für diese Arbeit gebaut wurden, tragen mehr Masse in der Basis und der Säule, und die Geschichte der Genauigkeit beginnt unterhalb der Tabelle, wie unten beschrieben starre Grundstrukturen und Bearbeitungsgenauigkeit .
Planen Sie nicht, später einen Drehtisch an eine dreiachsige Maschine anzuschrauben. Die Steuerung erfordert einen Antrieb und eine Verkabelung für die vierte Achse, die Geometrie muss erneut überprüft werden und nachgerüstete Rotationseinheiten können Garantie und Service erschweren. Wenn die Teilefamilie real ist, bestellen Sie die Achse bei der Maschine.
Da es sich bei einem vierachsigen vertikalen Bearbeitungszentrum um eine Konfiguration und nicht um einen Katalogartikel handelt, ist die technische Tiefe genauso wichtig wie das Spezifikationsblatt.
Jiangsu Chuangjia Machinery ist ein Hersteller mit dieser Art vertikaler Integration. Das im Jahr 2000 als Hersteller von Flachschleifmaschinen gegründete Unternehmen ist heute Teil der Nantong Zhongnan Intelligent Technology Group und betreibt einen Produktionspark von rund 100.000 Quadratmetern mit mehr als 380 Mitarbeitern, darunter 30 leitende Ingenieure und 20 Forschungs- und Entwicklungsingenieure. Darüber hinaus betreibt das Unternehmen neben Bearbeitung und Montage auch eine eigene Gießerei, Blechbearbeitung und Lackiererei.
Es ist Produktreihe vertikaler Bearbeitungszentren deckt die Modelle ZNL1160, ZNL1270, ZNL1580 und ZNL1890 sowie die Modelle ZNV1160, ZNV850 und ZNV855 ab, mit automatischen Werkzeugwechslern für die Modelle ZNL1270 und ZNV855. Die gleiche Gruppe baut auch Portal- und Horizontalbearbeitungszentren, Gewindeschneidzentren und Präzisions-Flachschleifmaschinen.
Ein nützlicher Test bei einem Werksbesuch: Gehen Sie von der Gießerei über die Bearbeitungshallen zu den Richtbänken, ohne die Baustelle zu verlassen. Eigene Gussteile und eine eigene Ausrichtung sorgen dafür, dass eine Vier-Achsen-Konfiguration denselben Geometriestandard aufweist wie die Drei-Achsen-Version derselben Maschine.
Kaufen Sie die vierte Achse, wenn die Teilefamilie real ist, die Chargen sich wiederholen und das Werkstück um eine Drehachse gegriffen werden kann. Geben Sie es bei der Bestellung zusammen mit der Dreheinheit, dem Reitstock und den Steuerungsoptionen an, anstatt es als später hinzuzufügendes Zubehör zu behandeln.
Wenden Sie dann den Spezifikationsaufwand dort an, wo er im Teil sichtbar ist: Schwenkdurchmesser, verbleibender Z-Weg, Werkzeugspielraum und die Steifigkeit von allem, was sich unter dem Tisch befindet. Wenn Sie das richtig machen, tut die vierte Achse das, was sie tun soll, nämlich eine Einstellung, einen Bezugspunkt und eine Toleranz, die bis zur zweiten Fläche erhalten bleibt.

Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details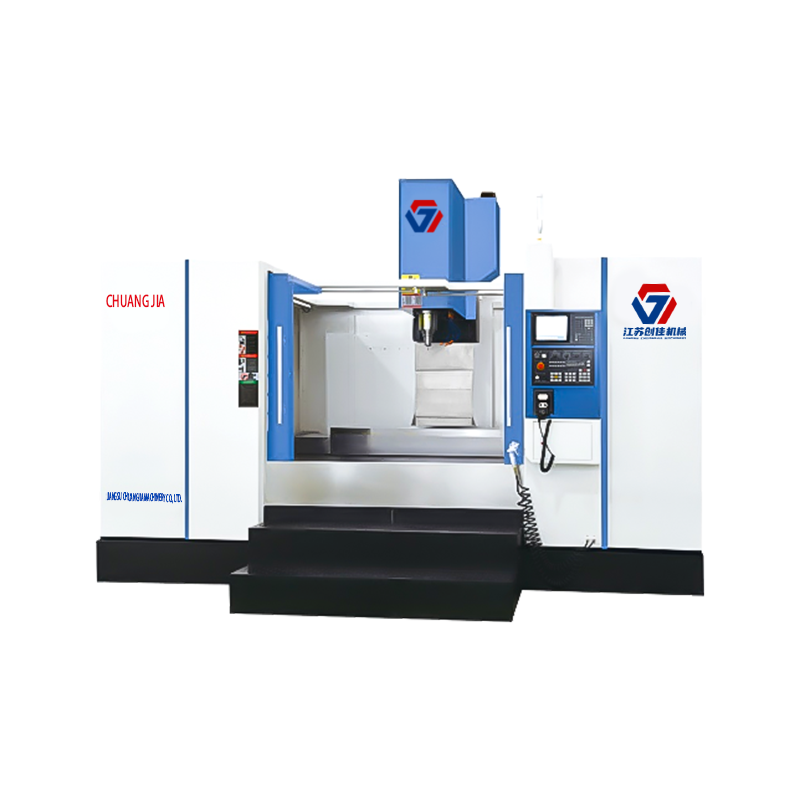
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Das Bohr- und Gewindeschneidzentrum ZN-T8 zeichnet sich durch einfache Bedienbarkeit, hohe Zuverlässigkeit und extrem hohe Kostenleistung aus und w...
Siehe Details
Die dreiachsige Auflagefläche dieser Serie von Portalbearbeitungszentren verfügt über eine Hochleistungs-Rollenlinearführung, die einfach zu warten...
Siehe Details
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details
Hohe Präzision/hohe Geschwindigkeit/einfach zu bedienende CNC-Flachschleifmaschine, hydraulisches X-Achsen-/YZ-Achsen-Servo/CNC-System. Kreuzschlit...
Siehe Details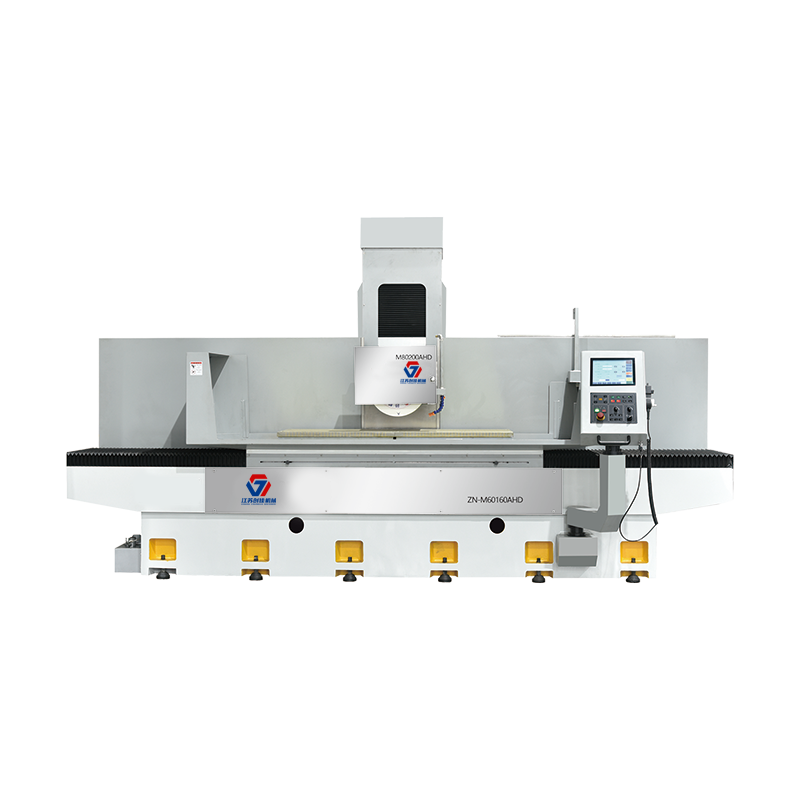
Die Werkzeugmaschine eignet sich hauptsächlich zum Präzisionsschleifen verschiedener Metallmaterialien wie Ebenen, Stufen und spezifischer Formen u...
Siehe Details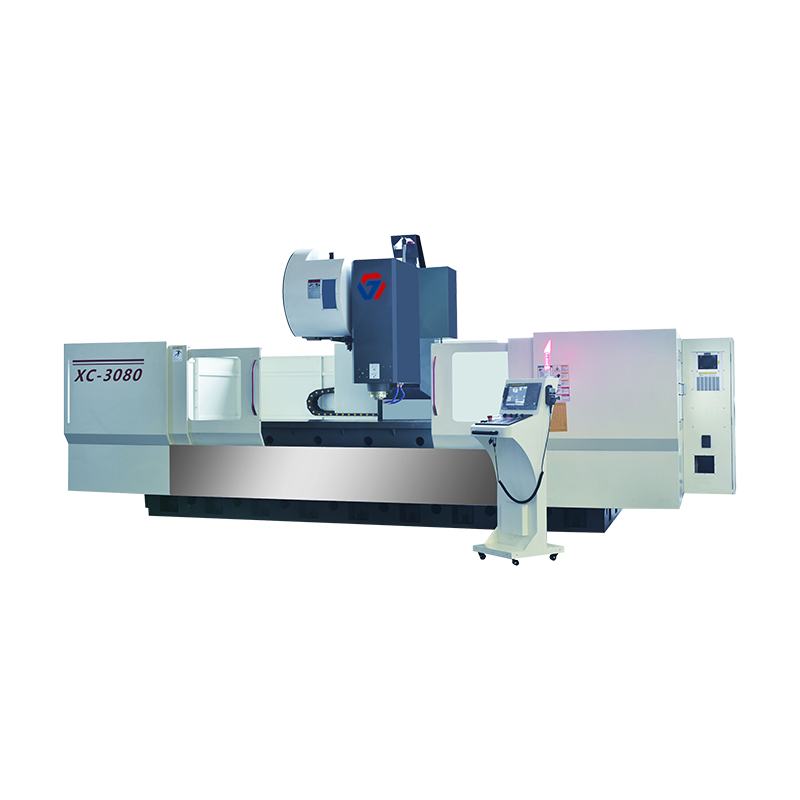
Verarbeiten Sie hauptsächlich das interne Profil von Schienenverkehrslokomotiven. Schmal- und Langteile von Automobilen; TV-Rahmen, Kühlschrankrahm...
Siehe Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
