Wenn Sie Aluminiumgehäuse bearbeiten, Tausende von Löchern pro Schicht bohren und gewindeschneiden oder eine präzise Oberflächengüte erzielen möchten, ist eine 3-Achsen-CNC-Line-Rail die richtige Wahl vertikales Bearbeitungszentrum schlägt oft eine Kastenmaschine. Die Schlussfolgerung ist einfach: Linearführungen ermöglichen schnellere Eilbewegungen, eine bessere Positionierungsgenauigkeit und eine gleichmäßigere Langzeitleistung. Aufgrund ihrer Steifigkeit sind sie jedoch nicht die richtige Wahl für die schwere Schruppbearbeitung von Stahl- oder Gusseisenknüppeln. In diesem Leitfaden werden Struktur, Spezifikationen, Auswahlkriterien und reale Kompromisse aufgeschlüsselt.
Was ein 3-Achsen-CNC-Line-Rail-Vertikalbearbeitungszentrum ausmacht
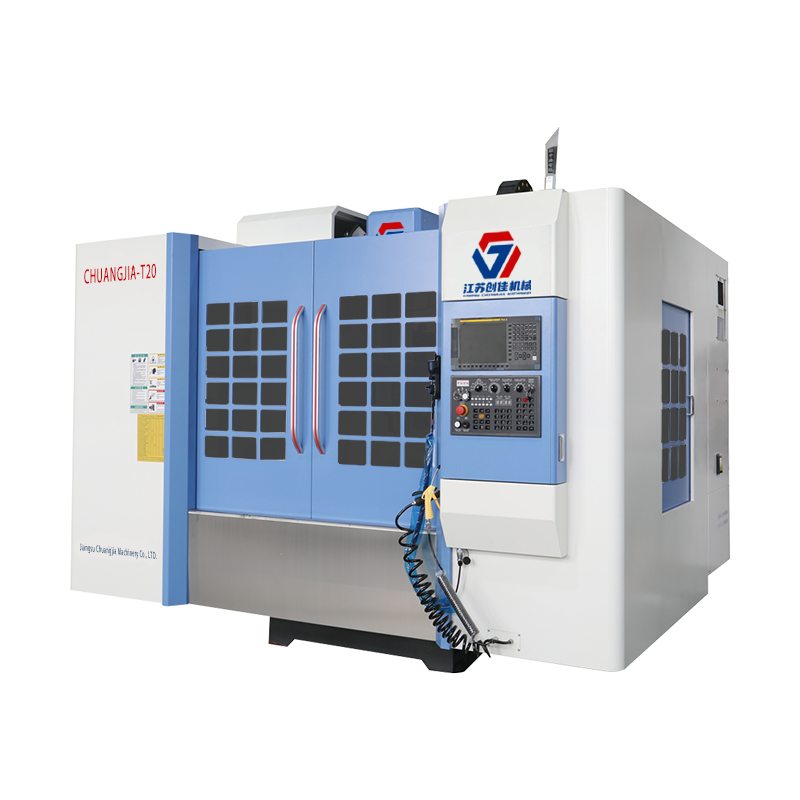
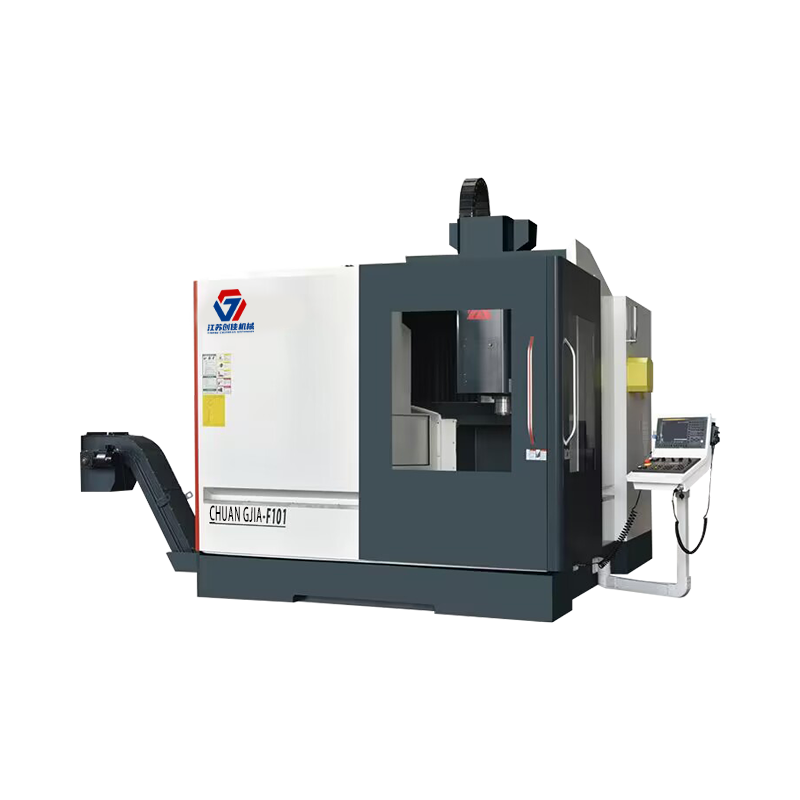
Ein 3-Achsen-CNC-Line-Rail-Vertikalbearbeitungszentrum verwendet drei lineare Achsen – X, Y und Z – mit linearen Führungsschienen anstelle von gehärteten Kastenführungen. Die Spindel ist vertikal, das heißt, das Werkzeug zeigt nach unten zum Arbeitstisch. Der Teil „Linienschiene“ bezieht sich auf umlaufende Linearführungen, typischerweise Rollen- oder Kugelführungen, die die Säule, den Tisch und den Spindelkopf tragen.
Die Unterscheidung ist wichtig, da Linearführungen eine viel geringere Reibung aufweisen als Kastenführungen. Diese geringere Reibung ermöglicht eine schnellere Beschleunigung, höhere Eilganggeschwindigkeiten und eine feinere Interpolation. Ein typischer 3-Achsen-Line-Rail-VMC kann eine Geschwindigkeit von 36 bis 48 m/min erreichen und die Positionierungsgenauigkeit innerhalb von 0,005 mm über einen Verfahrweg von 300 mm halten. Kastenbahnmaschinen erreichen in der Regel eine Geschwindigkeit von 15 bis 24 m/min und sind zur Dämpfung auf Stick-Slip-Reibung angewiesen.
Für Hochgeschwindigkeitsbohren, Gewindeschneiden und leichtes Fräsen von Nichteisenmaterialien ist das Linienschienendesign die Standardwahl. Die ZNV850 beispielsweise basiert auf diesem Prinzip und ist auf die 3-Achsen-Hochgeschwindigkeitsbearbeitung bei kompakter Stellfläche ausgerichtet.
Line Rail vs. Box Way: Der wahre Leistungsunterschied
Bei der Wahl zwischen Linearführungen und Kastenführungen geht es nicht darum, ob sie allgemein besser sind. Es geht darum, den Führungstyp an die Arbeitsbelastung anzupassen. Die folgende Tabelle fasst die praktischen Unterschiede zusammen.
Vergleich der Linearführungs- und Kastenführungseigenschaften für 3-Achsen-Vertikalbearbeitungszentren. | Charakteristisch | Linearführung (Linearschiene) | Box Way (harte Schiene) |
| Reibungskoeffizient | 0,002–0,005 | 0,05–0,15 |
| Eilgang | 36–60 m/min | 15–30 m/min |
| Vibrationsdämpfung | Unten; setzt auf Vorspannung | Höher; natürliche Dämpfung |
| Hohe Schruppkapazität | Begrenzt durch die Tragfähigkeit der Schiene | Hervorragend geeignet für tiefe Schnitte |
| Genauigkeit im Laufe der Zeit | Bei richtiger Schmierung sehr stabil | Erfordert häufige Anpassung |
| Am besten für | Aluminium, Bohren, Gewindeschneiden, Hochgeschwindigkeitsfräsen | Stahl, Gusseisen, schwere Hohlraumschruppbearbeitung |
Wenn Ihre Teile hauptsächlich aus Aluminium oder dünnwandigem Stahl bestehen und Ihre Zykluszeiten von schnellen Werkzeugwechseln und schnellen Bewegungen zwischen Löchern abhängen, ist Line Rail die richtige Wahl. Wenn Sie mit einem 100-mm-Planfräser 5 mm Material von einem 4140-Stahlblock entfernen, halten Kastenführungen besser und halten länger.
„Line-Rail-Maschinen sind nicht schwächer – sie sind unterschiedlich stark. Der Fehler besteht darin, von ihnen eine Aufgabe zu verlangen, für die sie nie konzipiert wurden.“
Was eine 3-Achsen-Konfiguration leisten kann und was nicht
Ein 3-Achsen-VMC bewegt das Werkzeug nur in X, Y und Z. Das bedeutet, dass flache Flächen, Taschen, Schlitze und Stufen gefräst werden können. Bohr- und Gewindebohrmuster; und präzise Bohrungsdurchmesser. Es ist nicht möglich, gleichzeitig das Werkzeug zu kippen oder das Werkstück zu drehen, sodass komplexe konturierte Oberflächen oder Hinterschnitte nicht in einer einzigen Aufspannung erzeugt werden können.
Für prismatische Teile mit Merkmalen auf mehreren Flächen benötigen Sie entweder mehrere Aufspannungen oder einen Drehtisch mit der 4. Achse. Wenn Ihre Zeichnung Laufradschaufeln, Turbinenschaufeln oder tiefe 3D-Hohlräume umfasst, ist eine 5-Achsen-Maschine das richtige Werkzeug. Für alles andere – Halterungen, Platten, Gehäuse, Verteiler und Formbasen – ist ein 3-Achsen-Line-Rail-VMC die kostengünstigste Lösung.
Um zu verstehen, wie die Maschine einen Zyklus tatsächlich ausführt, einschließlich Werkzeugwechsel und Kühlmittelfluss, siehe der Arbeitsprozess eines vertikalen Bearbeitungszentrums . In diesem Artikel wird der Ablauf vom Spindelstart bis zum Entladen des Teils erläutert.
Wichtige Spezifikationen, die Sie vor dem Kauf überprüfen sollten
Beim Vergleich von 3-Achsen-Line-Rail-VMCs sind es fünf Spezifikationen, die den größten Leistungsunterschied ausmachen: Verfahrweg, Spindelgeschwindigkeit, Eilgang, Werkzeugwechselzeit und Führungsvorspannungsklasse. In der folgenden Tabelle sind typische Bereiche für eine mittelgroße Maschine aufgeführt.
Typische Spezifikationen für ein mittelgroßes 3-Achsen-Line-Rail-Vertikalbearbeitungszentrum. | Spezifikation | Einstiegsniveau | Produktionsniveau |
| X/Y/Z-Verfahrweg | 600 × 400 × 500 mm | 1.100 × 600 × 600 mm |
| Spindelgeschwindigkeit | 8.000 U/min | 12.000–15.000 U/min |
| Eilgang | 30 m/min | 48 m/min |
| Werkzeugwechselzeit | 3–5 Sek | 1,5–2,5 s |
| Positionierungsgenauigkeit | ±0,008 mm | ±0,005 mm |
| Wiederholbarkeit | ±0,005 mm | ±0,003 mm |
Für Produktionsarbeiten ist der Werkzeugwechsler genauso wichtig wie die Spindel. Eine Maschine wie die ZNL1270 mit automatischem Werkzeugwechsler reduziert Nebenzeiten und gewährleistet eine hohe Wiederholgenauigkeit bei langen Auflagen. Überprüfen Sie, ob das ATC einen mechanischen Arm oder einen Nockenantrieb verwendet, und überprüfen Sie während einer Demo die Werkzeug-zu-Werkzeug-Zeit mit einer Stoppuhr.
Typische Anwendungen und Materialüberlegungen
3-Achsen-Line-Rail-VMCs werden häufig in Automobilteilen, neuen Energiekomponenten, im Formenbau und in der Saphirverarbeitung eingesetzt. Jede Anwendung stellt unterschiedliche Anforderungen an die Maschine.
- Automobil: Getriebegehäuse, Halterungen und Abdeckungen aus Aluminium. Hochgeschwindigkeitsbohren und Gewindeschneiden dominieren. Kühlmittel durch die Spindel hilft bei der Spanabfuhr.
- Neue Energie: Batteriefachkomponenten und Motorgehäuse. Oftmals große, dünnwandige Teile, die leichte Schnitte und ein stabiles thermisches Verhalten erfordern.
- Formenbau: Formbasen und Einsätze. Das Schruppen kann schwer sein. Überprüfen Sie daher, ob es sich bei dem Schienensystem um ein Rollensystem mit hoher Tragfähigkeit handelt.
- Saphir: Hartes und sprödes Material. Erfordert eine hohe Spindeldrehzahl, einen geringen Vorschub und eine hervorragende Vibrationsdämpfung. Eine Line-Rail-Maschine mit einer starren Basis kann funktionieren, für schweres Schleifen werden jedoch manchmal Kastenbahnen bevorzugt.
Wenn Ihre Teile hauptsächlich aus Aluminium oder Kupfer bestehen, ist Line Rail fast immer die richtige Wahl. Für gehärteten Stahl über 45 HRC sollten Sie eine Kastenmaschine oder eine Hybridkonstruktion in Betracht ziehen.
Auswahlfallen und praktische Empfehlungen
Käufer konzentrieren sich oft auf die Spindelgeschwindigkeit und ignorieren das Führungssystem, die Gussmasse und die Strategie zur thermischen Kompensation. Hier sind die häufigsten Fehler und wie man sie vermeidet.
Warnung: Kaufen Sie keine Line-Rail-Maschine zum schweren Schruppen von Stahl oder Gusseisen. Die Schienen verschleißen vorzeitig und die Genauigkeit lässt innerhalb von 12 bis 18 Monaten nach.
Infos: Überprüfen Sie die Vorspannungsklasse der Linearführung. Für hochpräzise Arbeiten verwenden Sie eine Vorspannung von 0,02 °C bis 0,05 °C. Für allgemeines Mahlen sind 0,05 °C bis 0,1 °C akzeptabel.
Erfolg: Fordern Sie einen Probeschnitt an Ihrem tatsächlichen Material an. Messen Sie die Oberflächengüte und den Lochdurchmesser zu Beginn und am Ende eines 4-Stunden-Laufs. Das sagt Ihnen mehr als ein Datenblatt.
Für hochpräzise Arbeiten kombiniert eine Maschine wie die ZNL1160 eine starre Basis mit Präzisionslinearführungen und einer thermisch kompensierten Spindel. Es ist für Anwendungen konzipiert, bei denen eine Wiederholgenauigkeit von 0,005 mm nicht optional ist.
Zusammenfassung
Ein 3-Achsen-CNC-Line-Rail-Vertikalbearbeitungszentrum ist das richtige Werkzeug, wenn Geschwindigkeit, Genauigkeit und Oberflächengüte wichtiger sind als rohe Schnittkraft. Es eignet sich hervorragend für Aluminium, Bohren, Gewindeschneiden und leichtes Fräsen. Es hat Probleme mit dem Schruppen von schwerem Stahl. Überprüfen Sie vor dem Kauf die Führungsvorspannung, den Eilgang, die Werkzeugwechselzeit und die Gussmasse. Testen Sie die Maschine an Ihrem eigenen Material. Wenn die Ergebnisse am Ende einer langen Laufzeit halten, haben Sie eine Maschine gefunden, die sich amortisiert.

 Produkte suchen
 de