Portalbearbeitungszentren
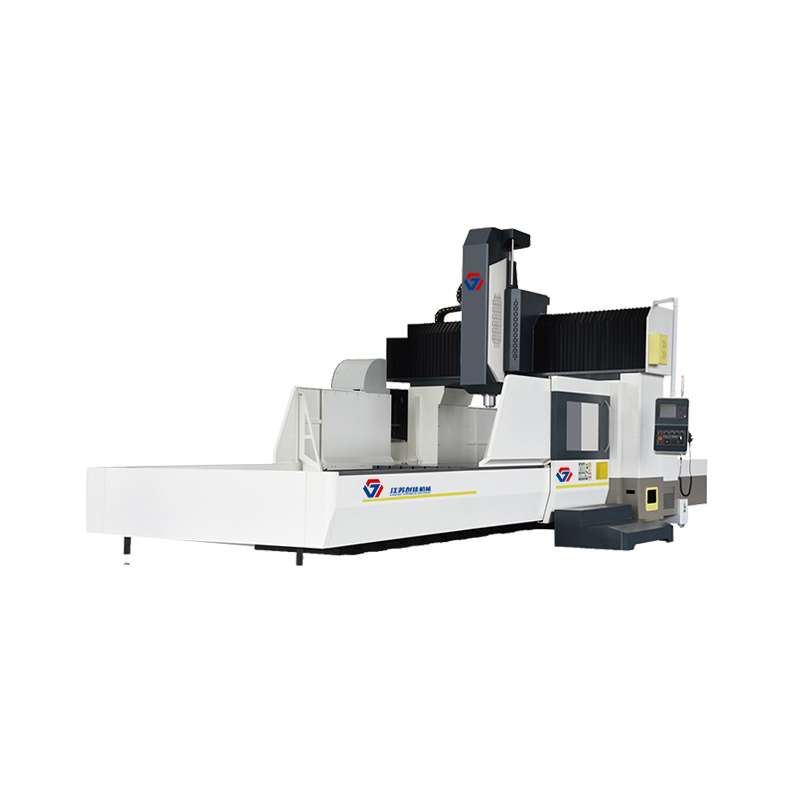
Das Doppelständer-CNC-Portalbearbeitungszentrum: Struktur vorgeben, nicht nur Verfahrweg
Zwei Säulen, eine Querschiene und ein Toleranzband, das entweder die Zweischichtproduktion übersteht oder im dritten Jahr stillschweigend verschwindet. Was muss auf Papier geregelt werden, bevor die Bestellung unterzeichnet wird?
Eine 2.400 mm × 1.600 mm große Formbasis wird mit vier fertigen Taschen, abgewinkelten Wasserlinienvorsprüngen und einer Ebenheitsmarkierung von 0,05 mm über die gesamte Fläche geliefert. Auf einem 1.000-mm-C-Rahmen-Vertikalbearbeitungszentrum werden aus diesem Teil drei Aufspannungen, drei Umspannungen und ein Fehlerstapel, den die Inspektionsabteilung vor dem Kunden findet.
Das Fazit zunächst: Sobald ein Werkstück etwa 1.500 mm in einer Achse durchläuft oder drei oder mehr Flächen in einer einzigen Aufspannung geschnitten werden muss, ist ein Doppelständer-CNC-Portalbearbeitungszentrum nicht mehr die teure Option, sondern wird in der Regel zur günstigeren Option, da Setups entfallen. Die schwierigere Frage ist die zweite. Wird es nach fünf Jahren Zweischichtbetrieb noch tolerierbar sein? Diese Antwort wird durch die Struktur entschieden, nicht durch die Kontrollmarke.
Was eine Gantry zu einer Gantry macht
Zwei Säulen erheben sich aus dem Bett, eine Querschiene spannt sich über sie und der Spindelkopf oder Stößel bewegt sich entlang dieser Schiene. Der Unterschied zu einer C-Rahmen-Maschine ist nicht kosmetischer Natur. Bei einem C-Rahmen-Design hängt die Spindel an einer Seite einer einzelnen Säule, sodass die Schneidkraft diese Säule vom Werkstück wegdrückt und die Säule wächst, wenn sich die Spindel erwärmt. Eine Doppelständermaschine schließt den Kreislauf auf beiden Seiten: Zwei Säulen teilen sich die Last und die thermische Masse bleibt ungefähr symmetrisch zur Spindelmittellinie. Diese Symmetrie ist der Grund, warum ein Portal die Ebenheit über eine 2 m lange Fläche aufrechterhält, während eine Maschine mit C-Rahmen anfängt, mit sich selbst zu streiten.
Zu prüfen sind daher zunächst die Bett- und Säulengussteile, der Querschienenabschnitt, der Stößelabschnitt und die Tragfähigkeit des Tisches. Ein Portal, das ein 12-Tonnen-Werkstück trägt, verhält sich ganz anders als eines, das eine 3-Tonnen-Platte trägt, selbst wenn der X-Verfahrweg identisch ist.
Cross Rail, Drive und Ram: Drei Optionen, die den Preis bewegen
Der größte Teil der Lücke zwischen zwei Gantry-Zitaten ist auf drei Entscheidungen zurückzuführen, von denen keine die Farbe ist.
- Ob sich die Querschiene vertikal bewegt. Eine feste Schiene mit verfahrbarem Tisch eignet sich für flache, breite Platten mit gleichmäßiger Dicke. Eine Schiene, die sich hebt und senkt, wie sie bei Konstruktionen wie dem DLM4027 verwendet wird, erreicht hohe Teile, ohne das Werkstück anzuheben, und hält schwere Lasten nahe am Boden.
- Wie Z geführt und angetrieben wird. Kastenführungen und ein Stößel mit großem Querschnitt halten der Seitenlast eines schweren Planfrässchnitts stand; Linearführungen eignen sich für leichtere und schnellere Legierungsarbeiten. Riemengetriebene Spindeln decken höhere Drehzahlbereiche ab, während Getriebeköpfe bei niedrigen Drehzahlen Höchstgeschwindigkeit gegen Drehmoment eintauschen.
- Ob die Spalten anstelle der Tabelle verschoben werden. Eine Anordnung mit beweglicher Säule ist für sehr lange Komponenten und lange Betten geeignet, aber die Grundfläche und die Fundamentkosten steigen damit.
Tabelle 1. Vier gängige Doppelsäulen-Gantry-Layouts und die Arbeit, die jeder einzelne tatsächlich gut beherrscht. | Layout | Wie es sich bewegt | Beste Passform | Achten Sie auf |
| Feste Querschiene, fahrbarer Tisch | Tisch bewegt sich in X, Schienenhöhe fixiert | Flache, breite Platten mit gleichmäßiger Dicke | Begrenzter Z-Bereich; Lange Tischreisen benötigen Stellfläche |
| Vertikal bewegliche Querschiene, fester Tisch | Die Schiene hebt und senkt sich, das Werkstück bleibt festgeklemmt | Hohe, schwere Teile, die niemals neu eingespannt werden sollten | Schienenklemmsteifigkeit und thermisches Verhalten |
| Fahrständer (Portalfahrten) | Säulen bewegen sich entlang eines langen Bettes | Typebar, Profil und sehr lange Teile | Bettlänge, Nivellierung und Fundamentkosten |
| Fünfachsiger Kopf am Stößel | Dreh-Kippkopf plus Linearachsen | Abgewinkelte Taschen und konturierte Oberflächen | Fehler beim Stapeln pro Achse; Programmierkosten |
Reiseumschlag: Wo Zitate und Realität auseinanderdriften
Der X-, Y- und Z-Verfahrweg des Katalogs wird zwischen mechanischen Grenzen gemessen, nicht zwischen den Oberflächen, die Sie tatsächlich benötigen. Der nutzbare Raum besteht aus dem Teil plus der Spannplatte plus dem längsten Werkzeug im Programm plus Spannspiel abzüglich einer Sicherheitsmarge, die in den meisten Werkstätten auf 100 mm festgelegt ist. Käufer, die die Maschine allein anhand der Teilezeichnung dimensionieren, treffen in der Regel auf die fehlenden 150 mm, wenn der Planfräser in den Schnitt eintritt.
Zur technischen Vereinbarung gehören drei Zahlen: die maximale Tischlast in Kilogramm, der Abstand zwischen Spindelnase und Tisch an beiden Enden des Z-Hubs und die nutzbare Höhe unter der Querschiene. Ein Portal, das in der Mitte des Tisches für 8 t ausgelegt ist, kann an den Enden weniger tragen, ein Gespräch, das eher vor als nach der Auslieferung zu führen ist.
Info – Toleranzansprüche schriftlich festhalten
Die geometrische Genauigkeit wird normalerweise nach ISO 230-1 und die Positionierungsgenauigkeit und Wiederholbarkeit nach ISO 230-2 mithilfe eines Laserinterferometers oder einer Kugelstange überprüft. Fragen Sie nach, welche Instrumente und welche Achsen der Abnahmetest umfasst. Ein Zitat, das eine Zahl, aber keine Methode nennt, ist eine Marketingfigur.
Spindeldrehmoment, thermisches Wachstum und schwere Schnitte
Gantry-Käufer neigen dazu, die Spindeldrehzahl zu hoch und das Drehmoment zu niedrig anzugeben. Ein 200-mm-Planfräser, der 4 mm von einer Stahlplatte entfernt, benötigt ein Drehmoment bei niedriger Drehzahl, einen steifen Stößel und schwere Führungen; 12.000 U/min sind für diesen Schnitt irrelevant. Wenn es sich bei der Arbeit um Aluminium oder Graphit handelt, ändern sich die Prioritäten, und schnelle Schnittgeschwindigkeiten und ein großzügiges Kühlmittelvolumen sind wichtiger als reine Schnittkraft.
Das thermische Verhalten ist die leisere Hälfte desselben Problems. Ein symmetrisches Portal wächst vorhersehbarer als ein C-Rahmen, aber es wächst trotzdem. Eine Maschine, die einen zwölfstündigen Kaltzyklus startet, beendet ihn mit einer anderen Geometrie als eine Maschine, die einen 30-minütigen Aufwärmzyklus durchlaufen hat. Betriebe mit strengen Angaben zur Ebenheit sollten diese Aufwärmphase in das Prozessblatt eintragen, anstatt sie dem Bediener zu überlassen.
Achtung – der Boden ist Teil der Maschine
Ein auf einem Boden ausgerichtetes Portal, das sich später absetzt, verdreht sich, und das erste Symptom ist normalerweise ein Ebenheitsproblem, das auf die Spindel zurückzuführen ist. Bestätigen Sie die Plattendicke, lassen Sie Isolierpads zu und überprüfen Sie die Nivellierung nach dem ersten Produktionsmonat erneut.
Fünf Achsen auf einem Portal: Wenn es sich lohnt
Ein Dreh-Kipp-Kopf oder ein Drehtisch auf einem großen Portal ist ein echtes Produktivitätswerkzeug, wenn ein Teil schräge Taschen, konturierte Oberflächen oder Merkmale auf fünf Flächen aufweist, da dadurch Einstellungen entfallen, die sonst einen Kran erfordern würden. Es ist eine teure Methode, flache Platten zu bearbeiten.
Die Entscheidung hängt vom Genauigkeitsbudget ab. Jede hinzugefügte Achse trägt ihren eigenen Fehler bei, und die Maschine muss volumetrisch überprüft werden und nicht jeweils eine Achse einzeln. Wenn abgewinkelte Arbeiten nur einen kleinen Teil des Zyklus ausmachen, ist ein fester Kopf und eine gut ausgewählte Halterung der bessere Handel; Wenn die Geometrie die Spitze des Teils ist, ist ein Fünf-Achsen-Portal der Klasse ZNLM2214 das richtige Werkzeug.
Gantry, horizontal oder vertikal: Wählen Sie das Format
Teile, die in einen 600-mm-Würfel passen und im Volumen verlaufen, gehören auf ein vertikales Bearbeitungszentrum. Prismatische Teile, die in einer Aufspannung vier Flächen benötigen, gehören zu a horizontales Bearbeitungszentrum , bei dem die Späne fast von selbst von der Spindel abfallen. Große, schwere Teile, die gespannt bleiben müssen, gehören auf ein Portal.
Die eigentliche Grenze ist nicht nur die Teilegröße, sondern auch die Kosten für den Transport des Teils. Wenn die Kranzeit, die Montage und das Risiko einer erneuten Ausrichtung für eine zweite Einrichtung den Preisunterschied zwischen den Maschinenformaten übersteigen, gewinnt das Portal bei den Kosten pro Teil.
Installation, Abnahme und Zahlung
Die Lücke zwischen einer Maschine, die ihre Abnahmebescheinigung besteht, und einer Maschine, die gute Teile produziert, wird durch einen Probeschnitt geschlossen, nicht durch ein Lastenheft. Fragen Sie nach dem Schnitt an einem repräsentativen Werkstück, in der realen Vorrichtung, mit dem realen Programm.
Erfolg – eine praktische Akzeptanzliste
- Geometrieprüfung nach ISO 230-1 mit den im Vertrag genannten Instrumenten
- Positionierungsgenauigkeit und Wiederholbarkeit pro Achse
- Ein von beiden Seiten unterzeichneter Testschnitt über die Klasse des Teils, das Sie tatsächlich verkaufen
- Der Abstand zwischen Spindelnase und Tisch wird an beiden Z-Enden aufgezeichnet
- Nivellierungs-, Fundament- und Ankerdetails werden für zukünftige Neunivellierungen dokumentiert
Es hilft auch, bei einem Hersteller zu kaufen, der die Teile der Kette kontrolliert, die über die Steifigkeit entscheiden. Jiangsu Chuangjia Machinery, Teil der Nantong Zhongnan Intelligent Technology Group, baut seit 2000 Werkzeugmaschinen, angefangen bei Präzisions-Flachschleifmaschinen bis hin zu Bearbeitungszentren. Die Gruppe betreibt auf rund 100.000 Quadratmetern eine eigene Gießerei, Blechbearbeitungs- und Lackiererei mit mehr als 380 Mitarbeitern, darunter 30 leitende Ingenieure und 20 Forschungs- und Entwicklungsingenieure, und unterhält ein eigenes Forschungsinstitut für Schleifmaschinen. Wenn eine Säule oder ein Bett nachbearbeitet werden muss, kommt es auf Gussteile, Lackierung und Montage unter einem Dach an.
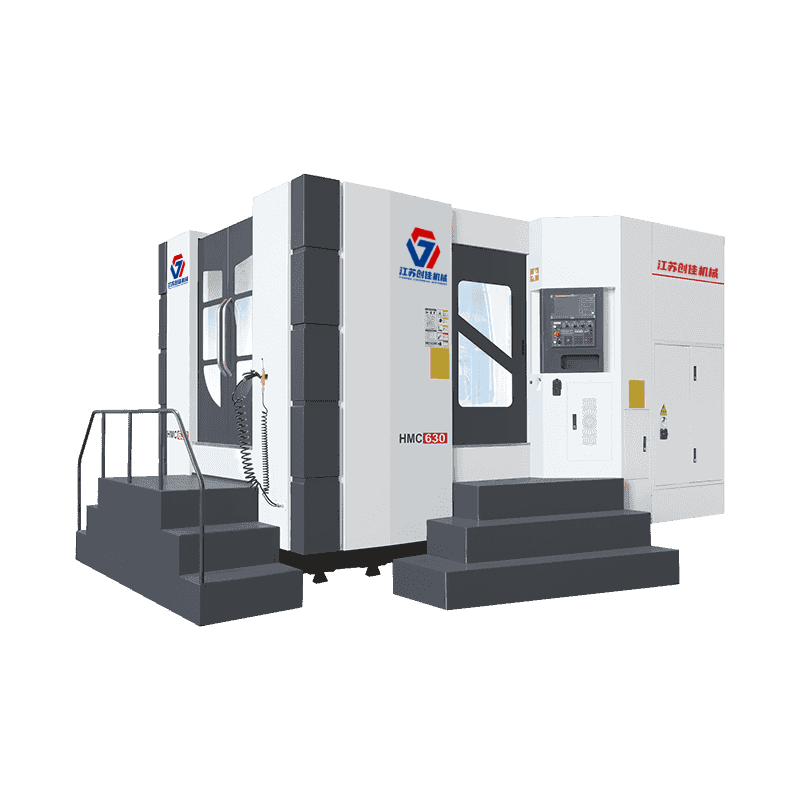
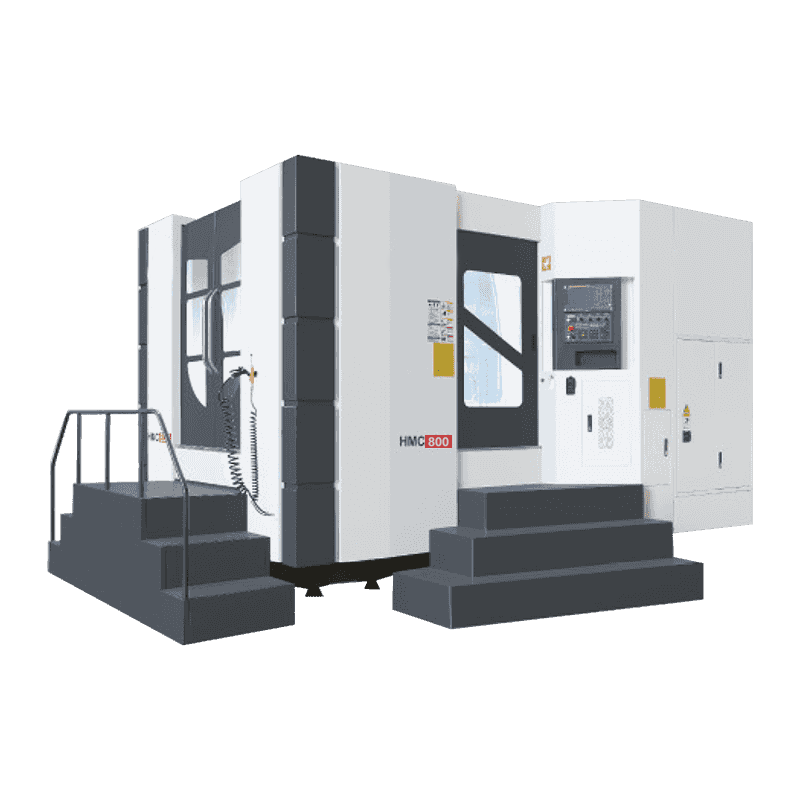
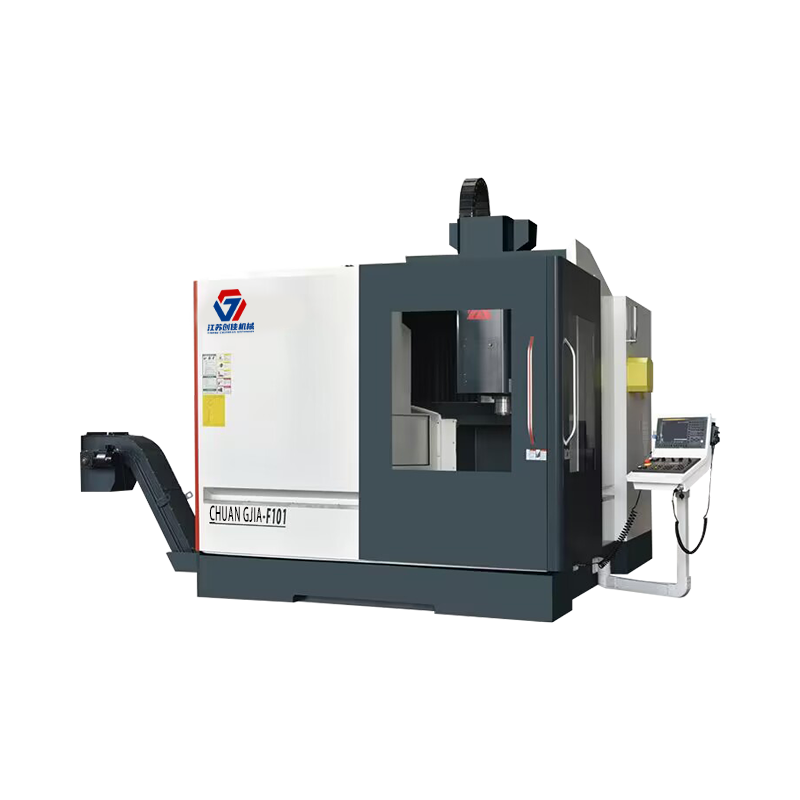
Die Portal-Bearbeitungszentren-Reihe umfasst Doppelständer-, Hochleistungs-, Riemenantriebs- und Fünf-Achsen-Layouts sowie vertikale, horizontale und Bohr- und Gewindeschneidmaschinen mit veröffentlichten Anwendungsbereichen in den Bereichen Saphir, Automobil, neue Energie und Formenbau.
Die Short Version
Bemessen Sie die Hülle anhand der Vorrichtung, nicht anhand der Teilezeichnung. Wählen Sie die Schienenanordnung nach der Lage des Werkstücks, die Spindel nach dem Material und das Führungssystem nach der Schnitttiefe. Halten Sie den Hersteller dann an eine benannte Testmethode, einen Laser- oder Kugelstabbericht und einen Testschnitt an Ihrer eigenen Teileklasse. Ein Doppelständer-CNC-Portalbearbeitungszentrum, das nach der Struktur und nicht nach den Wegzahlen gekauft wird, ist dasjenige, das noch Toleranz aufweist, wenn die nächste Generation von Teilen eintrifft.

 Produkte suchen
 de