 Produkte suchen
 de
Vertikales Bearbeitungszentrum ZN-V855
Cat:Vertikales Bearbeitungszentrum
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Die CNC-Portalbearbeitungszentrum bietet wesentlich mehr Automatisierungsmöglichkeiten als eine Portalfräsmaschine. Während beide einen ähnlichen Strukturrahmen haben, integriert das Gantry-Bearbeitungszentrum eine CNC-Steuerung mit geschlossenem Regelkreis, automatischen Werkzeugwechsel, Palettensysteme und Fehlerkompensation in Echtzeit – Funktionen, die kontinuierliche, mannlose Produktionsschichten ermöglichen. Im Gegensatz dazu ist eine Portalfräsmaschine typischerweise auf manuelle Werkzeugwechsel, begrenzte Achseninterpolation und Bedienereingriffe angewiesen, was sie für Fertigungsumgebungen ohne Beleuchtung ungeeignet macht.
Auf den ersten Blick sehen eine Portalfräsmaschine und ein CNC-Portalbearbeitungszentrum nahezu identisch aus: Beide verfügen über einen Portalrahmen im Brückenstil, der auf einem Arbeitstisch sitzt. Ihre Steuerungsarchitektur und Automatisierungsintegration unterscheiden sich jedoch grundlegend.
Eine Portalfräsmaschine ist in erster Linie für die schwere Zerspanung mit einfacher 3-Achsen-Steuerung konzipiert. Für Werkzeugwechsel, Werkstückeinrichtung und Prozessüberwachung ist die Anwesenheit des Bedieners erforderlich. Im Vergleich dazu ist ein CNC-Portalbearbeitungszentrum von Grund auf für hochpräzise Bearbeitung in mehreren Arbeitsgängen mit minimalem menschlichen Eingriff konzipiert. Das CNC-System koordiniert alle Achsen gleichzeitig, verwaltet Standzeitdaten, überwacht die Spindellast und löst Alarme oder automatische Korrekturen in Echtzeit aus.
Einer der entscheidenden Vorteile eines CNC-Portalbearbeitungszentrums gegenüber einer Portalfräsmaschine ist seine Unterstützung 5-Achsen-Simultaninterpolation . Dies bedeutet, dass die Maschine den Spindelkopf kippen und drehen kann, während sie die X-, Y- und Z-Achse verfährt – was die Bearbeitung komplexer konturierter Oberflächen wie Flugzeugturbinenstrukturen, große Automobilformen und Schiffspropellerblätter in einer einzigen Aufspannung ermöglicht.
Portalfräsmaschinen sind typischerweise auf den 3-Achs-Betrieb beschränkt. Um die gleiche komplexe Geometrie zu erreichen, sind mehrere Einstellungen, Neupositionierungen und manuelle Neubefestigungen erforderlich – jeder Schritt führt zu kumulativen Positionsfehlern und nimmt dem Bediener viel Zeit in Anspruch.
Bei einer Portalfräsmaschine ist ein manueller Werkzeugwechsel erforderlich, der die Produktion oft komplett stoppt. A CNC-Bearbeitungszentrum Ausgestattet mit einem ATC können zwischen 24 und 120 Werkzeuge in einem Karussell- oder Kettenmagazin gespeichert werden und der Werkzeugwechsel erfolgt in nur 3–6 Sekunden ohne Bedienereingabe.
In einem typischen unbemannten Nachtschichtszenario kann ein CNC-Portalbearbeitungszentrum Schrupp-, Halbschlicht- und Schlichtvorgänge nacheinander ausführen – automatisch das richtige Werkzeug auswählen, die programmierten Schnittparameter anwenden und Werkzeugverschleißdaten protokollieren – und das alles ohne einen einzigen manuellen Eingriff.
Moderne CNC-Portalbearbeitungszentren integrieren die Standzeitverwaltung direkt in die CNC-Steuerung. Wenn ein Werkzeug seine voreingestellte Schnittzeitgrenze erreicht oder die Spindellast einen definierten Schwellenwert überschreitet, ersetzt das System automatisch ein Schwesterwerkzeug aus dem Magazin. Dies verhindert Werkzeugbrüche während des Zyklus – ein entscheidendes Merkmal für die unbeaufsichtigte Produktion.
Portalfräsmaschinen verwenden einen festen Arbeitstisch. Das Be- und Entladen von Werkstücken erfordert einen Maschinenstopp, was wertvolle Spindelzeit kostet. Ein CNC-Portalbearbeitungszentrum, konfiguriert mit einem Automatischer Palettenwechsler (APC) ermöglicht die Bearbeitung einer Palette, während eine andere mit einem neuen Werkstück beladen wird, wodurch Ausfallzeiten bei der Einrichtung effektiv vermieden werden.
In Produktionsumgebungen mit hohem Volumen kann diese Konfiguration mit zwei oder mehreren Paletten die effektive Spindelauslastung von etwa 50–60 % (manuelle Beladung) auf über 50 % steigern 85 % , wodurch die Leistung pro Schicht direkt verbessert wird.
Eine mannlose Produktion ist nur dann realisierbar, wenn die Maschine Abweichungen ohne Aufsicht des Bedieners selbst korrigieren kann. Ein CNC-Portalbearbeitungszentrum erreicht dies durch mehrere integrierte Kompensationssysteme, die bei Standard-Portalfräsmaschinen nicht verfügbar sind:
Portalfräsmaschinen verfügen in der Regel nicht über diese Kompensationsschichten, was bedeutet, dass sich thermische Abweichungen oder geometrische Fehler bis zur Durchführung einer Qualitätsprüfung unentdeckt ansammeln – oft erst, nachdem der Schaden bereits eingetreten ist.
| Funktion | CNC-Portalbearbeitungszentrum | Portalfräsmaschine |
|---|---|---|
| Achsensteuerung | 3–5-Achsen-Simultaninterpolation | Normalerweise nur 3-Achsen |
| Werkzeugwechsel | Automatisch (ATC), 3–6 Sek | Manuell, 5–15 Min |
| Palettensystem | APC verfügbar (Doppel-/Mehrfachpalette) | Nur fester Tisch |
| Diermal Compensation | Echtzeit, sensorgesteuert | Nicht verfügbar |
| In-Prozess-Prüfung | Integrierte Messung auf der Maschine | KMG außerhalb der Maschine erforderlich |
| Unbemannte Produktion | Voll funktionsfähig (Licht-Aus-Schichten) | Erfordert die Anwesenheit des Bedieners |
| Werkzeugstandzeitmanagement | CNC-integrierte Schwesterwerkzeugunterstützung | Manuelle Verfolgung |
| Netzwerk-/DNC-Konnektivität | Vollständige DNC-, IoT- und MES-Integration | Begrenzt oder nicht |
Ein CNC-Bearbeitungszentrum ist für den Betrieb in einem vernetzten Fertigungsökosystem konzipiert. Durch die Vernetzung mit Direct Numerical Control (DNC) kann die Maschine aktualisierte NC-Programme von einem zentralen Server empfangen, den Bearbeitungsstatus melden und sich mit Manufacturing Execution Systems (MES) oder ERP-Plattformen synchronisieren.
Moderne CNC-Portalbearbeitungszentren unterstützen industrielle Kommunikationsprotokolle wie OPC-UA, MTConnect und Ethernet/IP und ermöglichen so die Echtzeit-Datenerfassung zu Spindellast, Achsposition, Kühlmittelfluss und Alarmstatus. Diese Daten fließen in vorausschauende Wartungsplattformen ein, die potenzielle Ausfälle erkennen können, bevor sie zu ungeplanten Ausfallzeiten führen.
Portalfräsmaschinen sind in der Regel Einzelmaschinen ohne digitale Anbindung. Sämtliche Produktionsdaten müssen manuell erfasst werden und sind daher nicht mit Smart-Factory- oder Industrie-4.0-Architekturen kompatibel.
Ein CNC-Portalbearbeitungszentrum kann neben Beladerobotern, Fördersystemen und automatisierten Prüfstationen in ein flexibles Fertigungssystem (FMS) integriert werden. Die CNC-Steuerung der Maschine kommuniziert mit der Zellensteuerung, um den Werkstückfluss, Werkzeuganforderungen und Qualitätsrückmeldungen zu koordinieren – so entsteht ein vollautomatischer Produktionskreislauf.
Beispielsweise kann in der Produktion von Strukturbauteilen für die Luft- und Raumfahrt ein CNC-Portalbearbeitungszentrum mit einem Roboterladesystem kombiniert werden, das Werkstücke mit einem Gewicht von bis zu 5.000 kg handhaben kann, sodass eine einzelne Zelle mehrere Teilenummern in einer mannlosen Wochenendschicht bearbeiten kann – ein Szenario, das die Möglichkeiten einer Portalfräsmaschine völlig übersteigt.
Trotz ihrer Einschränkungen bei der Automatisierung bleibt eine Portalfräsmaschine in bestimmten Szenarien eine gültige Wahl:
Für jeden Betrieb, der geringere Arbeitskosten, höhere Genauigkeit, Bearbeitung in mehreren Arbeitsgängen oder die Integration in eine intelligente Fertigungslinie anstrebt, a CNC-Portalbearbeitungszentrum ist eindeutig die bessere Investition. Der Automatisierungsunterschied zwischen den beiden Maschinentypen ist nicht unerheblich – er stellt einen grundlegenden Unterschied in der Produktionsphilosophie und -fähigkeit dar.

Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Diese Serie von Bearbeitungszentren verfügt über eine feste A-förmige Einzelsäule, eine mobile Struktur der Werkbank, eine hohe Steifigkeit der Gru...
Siehe Details
Die Maschine verfügt über eine kreuzweise verschiebbare Sattelstruktur, der Tisch bewegt sich um (X-Achse), der Spindelstock bewegt sich auf und ab...
Siehe Details
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details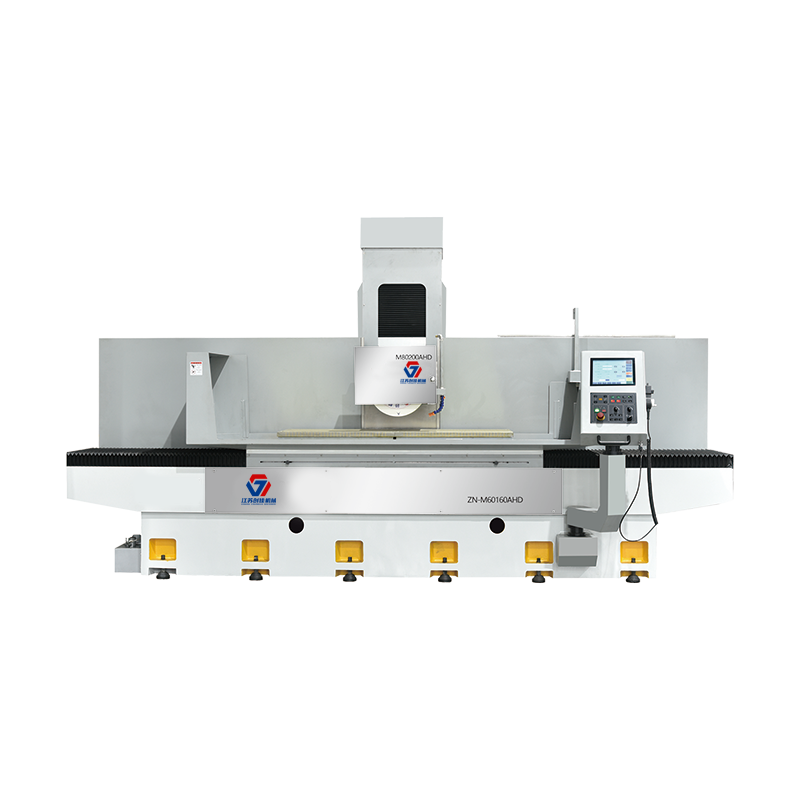
Die Werkzeugmaschine eignet sich hauptsächlich zum Präzisionsschleifen verschiedener Metallmaterialien wie Ebenen, Stufen und spezifischer Formen u...
Siehe Details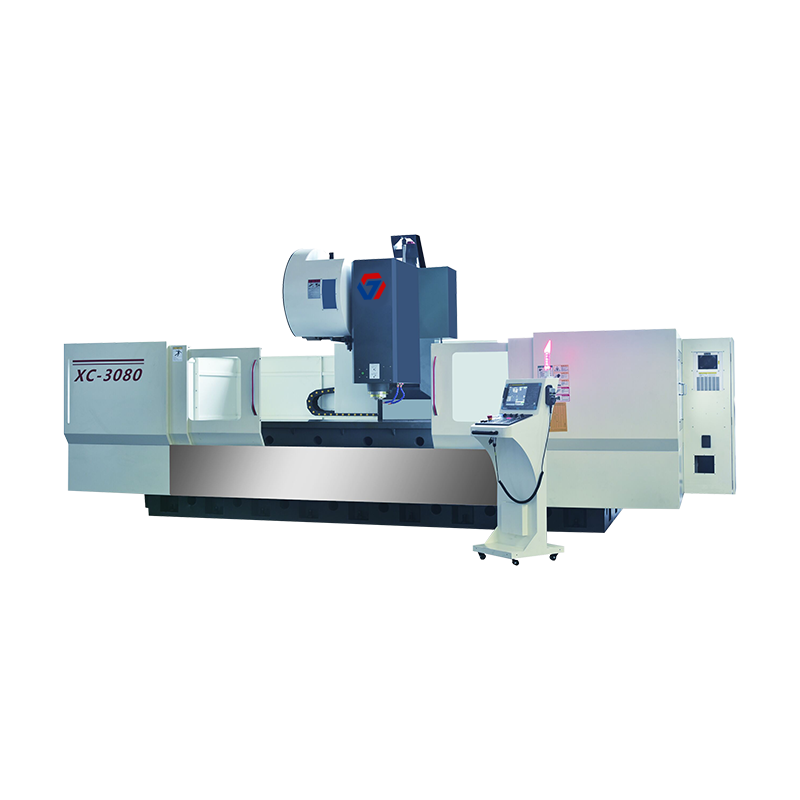
Verarbeiten Sie hauptsächlich das interne Profil von Schienenverkehrslokomotiven. Schmal- und Langteile von Automobilen; TV-Rahmen, Kühlschrankrahm...
Siehe Details
Die Maschine verfügt über die Strukturform eines festen Portalrahmens und eines beweglichen Tisches auf dem Bett. Das integrierte Design der Balken...
Siehe Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
